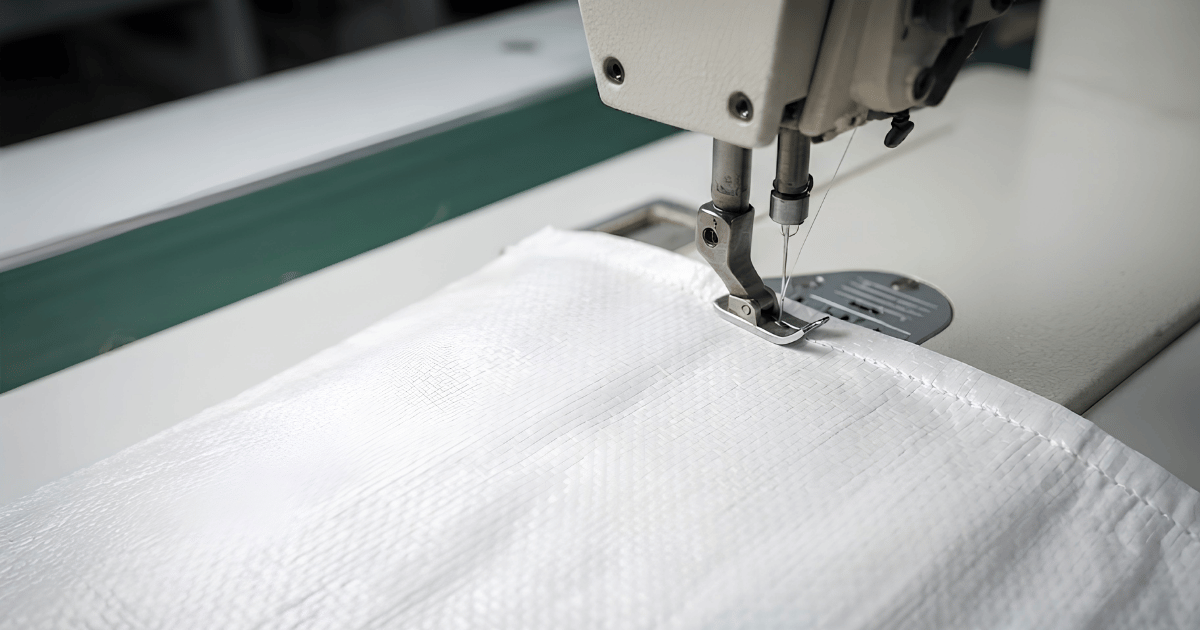

Máy may bao là thiết bị dùng để khâu kín miệng các loại bao chứa nguyên liệu dạng hạt, bột hoặc sản phẩm đóng gói công nghiệp. So với buộc thủ công hoặc dán keo, may bao tạo đường đóng tương đối đều, tốc độ ổn định và phù hợp với nhiều vật liệu như bao dệt PP, bao giấy nhiều lớp, túi PE ghép miệng và một số dạng bao composite.
Tuy nhiên, chọn máy không chỉ dựa vào công suất động cơ hay giá bán. Độ dày miệng bao, loại chỉ, khối lượng bao, yêu cầu chống bụi, tần suất vận hành và cách xử lý đường may sau đóng gói đều ảnh hưởng trực tiếp đến hiệu quả sử dụng. Một thiết bị phù hợp với bao xi măng có thể không thích hợp cho túi thức ăn chăn nuôi hoặc bao nông sản cần mở lại.
Bài viết dưới đây tập trung vào nguyên lý, cấu tạo, các dòng máy phổ biến, khả năng tương thích với vật liệu bao bì, tiêu chí lựa chọn, cách vận hành và những lỗi thường gặp khi sử dụng máy may bao.
Mục lục
1. Máy may bao là gì?
Máy may bao là thiết bị chuyên dụng để khâu mép miệng bao bằng chỉ, thường sử dụng cơ cấu kim, móc chỉ, chân vịt và bộ phận kéo bao. Khi người vận hành đưa phần miệng bao vào vị trí may, kim xuyên qua lớp vật liệu, tạo vòng chỉ và hình thành đường khóa hoặc đường may liên tục.
Khác với máy may quần áo, máy may bao được thiết kế cho vật liệu có bề mặt thô, độ dày không đồng nhất và thường chứa bụi. Kết cấu máy đơn giản hơn ở một số bộ phận nhưng cần khả năng chịu rung, chịu mài mòn và làm việc trong môi trường sản xuất nhiều bụi.
Trong thực tế, cụm từ này có thể chỉ máy cầm tay, máy may bao đặt trên giá, máy may bao tự động tích hợp với dây chuyền hoặc máy vừa may vừa cắt chỉ. Tên gọi giống nhau nhưng năng suất, độ ổn định đường may và yêu cầu bảo dưỡng của từng loại khá khác biệt.
2. Cấu tạo và nguyên lý hoạt động máy may bao
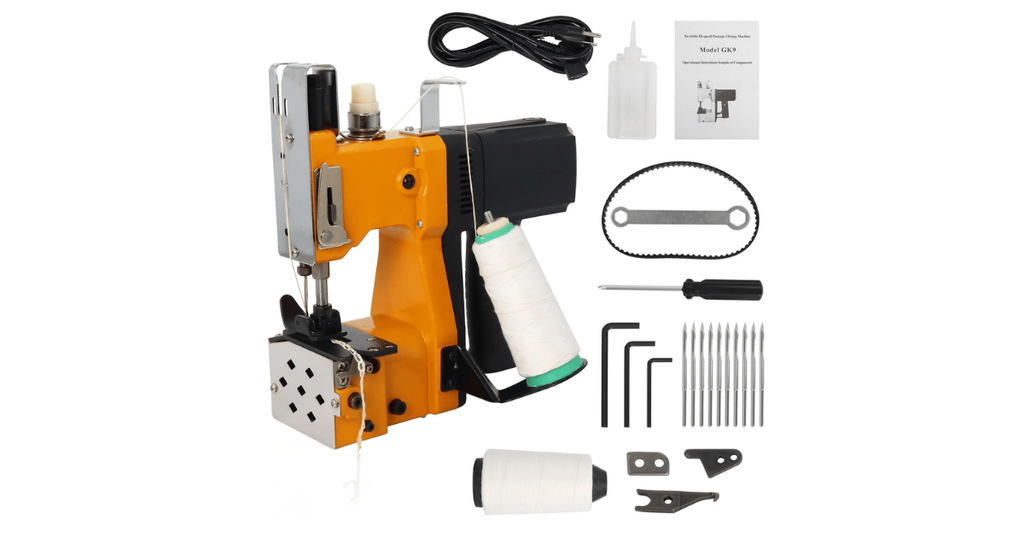
2.1. Các bộ phận chính
- Đầu máy: chứa cơ cấu truyền động, kim, móc chỉ và các chi tiết tạo mũi may.
- Kim may: xuyên qua lớp bao và dẫn chỉ đi qua vật liệu. Kích thước, hình dạng kim phải tương thích với loại chỉ và độ dày bao.
- Móc chỉ hoặc ổ tạo mũi: phối hợp với kim để hình thành mũi xích hoặc mũi khóa tùy thiết kế máy.
- Chân vịt: giữ miệng bao ổn định trong lúc may, hạn chế xô lệch hoặc trượt lớp vật liệu.
- Bộ phận kéo bao: đưa miệng bao đi qua vùng may với tốc độ tương đối đều.
- Bộ điều chỉnh độ căng chỉ: kiểm soát lượng chỉ cấp vào đường may. Căng quá có thể làm rút mép bao; lỏng quá khiến đường may hở.
- Động cơ và bộ truyền động: cung cấp lực cho kim, móc chỉ và cơ cấu kéo.
- Tay cầm hoặc khung đỡ: thường có ở máy cầm tay và máy gắn trên bàn, giúp giữ thiết bị hoặc định vị bao.
2.2. Nguyên lý tạo đường may
Động cơ truyền chuyển động đến trục kim và cơ cấu tạo mũi. Kim đi xuống xuyên qua miệng bao, đưa chỉ qua vật liệu; sau đó móc chỉ bắt vòng chỉ để tạo mũi liên kết. Đồng thời, bộ phận kéo dịch chuyển bao theo chiều may. Chu kỳ này lặp lại liên tục cho đến khi người vận hành may hết chiều rộng miệng bao.
Hai dạng đường may thường gặp là mũi xích và mũi khóa. Mũi xích thường dùng trong các máy may bao công nghiệp vì cơ cấu tương đối phù hợp với tốc độ cao và có thể tháo bằng cách kéo đúng đầu chỉ. Mũi khóa tạo liên kết kín hơn ở từng mũi nhưng kết cấu máy và yêu cầu chỉ có thể khác biệt.
Đường may không phải lúc nào cũng tạo độ kín tuyệt đối. Với bột mịn, vật liệu dễ chảy qua khe kim hoặc khe giữa các mũi. Khi cần hạn chế rò bụi, doanh nghiệp có thể dùng bao có lớp lót, băng giấy phủ đường may, may kết hợp dán hoặc chuyển sang phương pháp nhiệt tùy cấu trúc bao.
3. Các loại máy may bao phổ biến
3.1. Máy may bao cầm tay
Máy cầm tay có kích thước gọn, người vận hành đưa thiết bị chạy dọc miệng bao. Loại này phù hợp với cơ sở có nhiều quy cách bao, vị trí đóng gói thay đổi hoặc sản lượng chưa đủ lớn để lắp dây chuyền cố định.
Ưu điểm là dễ di chuyển, đầu tư ban đầu thường thấp hơn hệ thống tự động và có thể may trực tiếp trên pallet hoặc trong khu vực chật hẹp. Hạn chế là chất lượng đường may phụ thuộc nhiều vào thao tác, góc giữ máy và tốc độ di chuyển. Nếu công nhân giữ không ổn định, đường may dễ lệch hoặc khoảng cách mép bao không đồng đều.
3.2. Máy may bao đặt trên bàn hoặc giá đỡ
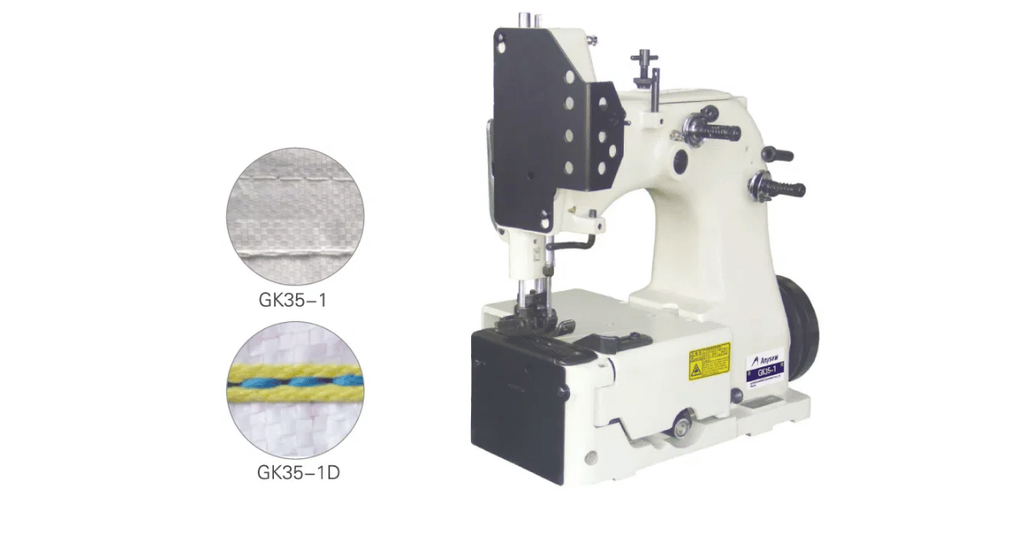
Đầu máy được gắn cố định trên bàn, chân đỡ hoặc băng tải. Người vận hành đưa miệng bao vào vùng may và điều chỉnh hướng di chuyển. Cấu hình này phù hợp với dây chuyền bán tự động, trong đó công đoạn chiết rót và chuyển bao đã được bố trí tương đối ổn định.
So với máy cầm tay, máy đặt cố định giúp giảm mỏi tay và tạo vị trí may lặp lại tốt hơn. Tuy nhiên, cần bố trí độ cao bàn, hướng cấp bao và không gian thao tác phù hợp để tránh làm rách bao khi kéo qua chân vịt.
3.3. Máy may bao tự động
Máy tự động thường kết hợp với băng tải, bộ kẹp miệng bao, cơ cấu gập hoặc chỉnh mép và bộ cắt chỉ. Bao được đưa đến vị trí may theo một quy trình đã cài đặt, nhờ đó giảm sự phụ thuộc vào thao tác thủ công.
Dòng này phù hợp với nhà máy có sản lượng lớn, quy cách bao tương đối ổn định và yêu cầu đồng nhất giữa các ca sản xuất. Chi phí đầu tư, lắp đặt và hiệu chỉnh cao hơn. Khi thay đổi kích thước bao hoặc vật liệu, có thể phải điều chỉnh nhiều bộ phận chứ không chỉ thay kim, thay chỉ.
3.4. Máy may bao có bộ cắt chỉ
Bộ cắt chỉ giúp kết thúc đường may nhanh, giảm thao tác dùng kéo và tạo chiều dài chỉ thừa tương đối đồng đều. Đây là tính năng hữu ích khi tốc độ đóng gói cao hoặc sản phẩm cần đi ngay sang công đoạn xếp pallet, quấn màng.
Cần phân biệt cắt chỉ với làm kín miệng bao. Cắt chỉ chỉ xử lý phần chỉ thừa, không thay thế lớp phủ chống bụi, dán băng hoặc các bước gia cố khác nếu bao yêu cầu độ kín cao.
4. Máy may bao phù hợp với vật liệu nào?
4.1. Bao dệt PP
Bao dệt PP được sử dụng rộng rãi để đựng gạo, phân bón, hạt nhựa, thức ăn chăn nuôi và nhiều nguyên liệu công nghiệp. Vải bao hình thành từ các sợi PP dệt đan nên có độ bền kéo và khả năng chịu xé tương đối tốt. Máy may bao có thể khâu trực tiếp mép bao, hoặc khâu cả lớp giấy, lớp màng lót nếu cấu trúc cho phép.
Với bao dệt PP tráng màng, bề mặt phủ có thể làm thay đổi độ ma sát tại chân vịt. Nếu lực ép hoặc độ căng chỉ không phù hợp, lớp tráng có thể bị kéo nhăn, còn miệng bao dễ trượt. Cần chạy thử trên đúng mẫu bao thực tế thay vì chỉ kiểm tra bằng bao dệt chưa tráng.
4.2. Bao PE
PE là vật liệu màng mềm, có độ dẻo và khả năng hàn nhiệt tốt. Trong đóng gói, túi PE thường được hàn nhiệt là chính; may bao chỉ phù hợp trong một số trường hợp túi có mép đủ rộng, được lồng trong bao ngoài hoặc cần đóng tạm, đóng cơ học.
Kim có thể tạo lỗ thủng trên màng PE. Vì vậy, nếu dùng máy may cho túi PE đơn lớp, cần đánh giá nguy cơ rò rỉ và độ bền quanh đường kim. Với bao nhiều lớp, đường may thường cần phối hợp với cấu trúc lớp giấy, lớp dệt hoặc lớp lót để đạt độ chắc cần thiết.
4.3. Bao giấy nhiều lớp
Bao giấy nhiều lớp thường dùng cho xi măng, bột khoáng, hóa chất dạng bột và nguyên liệu xây dựng. Miệng bao có thể được may bằng chỉ hoặc xử lý bằng cách gấp, dán tùy thiết kế. Khi may, lực xuyên kim phải đủ để đi qua các lớp giấy nhưng không làm xé mép.
Giấy chịu ảnh hưởng của độ ẩm. Bao bị ẩm thường mềm, giảm độ bền và dễ rách quanh đường may. Với sản phẩm bột mịn, cần chú ý cả khoảng cách từ đường may đến mép bao, độ kín của lớp lót và nguy cơ bụi thoát qua lỗ kim.
4.4. Bao PP dệt ghép OPP hoặc màng in
OPP là màng polypropylene định hướng, thường được dùng làm lớp ngoài có khả năng in ấn và tạo bề mặt đẹp hơn. OPP không đồng nghĩa với vải PP dệt: một bên là màng định hướng, một bên là cấu trúc sợi dệt. Khi máy may tác động lên bao ghép OPP, lớp màng có thể bị thủng hoặc bong nếu nhiệt, lực kéo và độ sắc của kim không phù hợp.
Loại bao này thường được dùng cho gạo, thức ăn vật nuôi, nông sản hoặc sản phẩm cần nhận diện thương hiệu. Cần kiểm tra đường may trên toàn bộ cấu trúc bao, không chỉ trên lớp màng in bên ngoài.
4.5. PET và PVC
PET có độ cứng, độ bền và tính ổn định kích thước tốt, thường xuất hiện dưới dạng màng ghép hoặc lớp bao có yêu cầu cản khí, cản ẩm nhất định. PET đơn thuần không phải lựa chọn phổ biến để may như bao dệt PP; khả năng may phụ thuộc vào cấu trúc ghép và thiết kế miệng bao.
PVC có thể mềm hoặc cứng tùy công thức và thường gặp ở túi, bạt, màng kỹ thuật hơn là bao chứa nguyên liệu rời. Một số loại PVC có thể bị nứt, biến dạng hoặc tạo lỗ yếu quanh mũi kim. Vì vậy, không nên suy luận rằng mọi bao nhựa đều có thể đưa qua cùng một máy may.
Để hiểu rõ hơn sự khác nhau giữa các vật liệu và cấu trúc sợi dệt trong bao bì, có thể tham khảo về máy đóng bao.
5. Khi nào nên dùng máy may bao?
Máy may phù hợp khi miệng bao cần được đóng bằng liên kết cơ học, vật liệu đủ khả năng chịu xuyên kim và sản phẩm không đòi hỏi kín tuyệt đối như bao hàn nhiệt. Các trường hợp điển hình gồm:
- Đóng bao gạo, ngũ cốc, hạt giống và nông sản khô.
- Đóng bao phân bón, hạt nhựa, thức ăn chăn nuôi và nguyên liệu dạng hạt.
- Đóng bao giấy hoặc bao dệt chứa bột, khi thiết kế bao đã tính đến đường may.
- May bao lồng, bao ngoài hoặc bao cần tháo miệng để kiểm tra, sử dụng lại.
- Đóng gói tại các điểm sản xuất có nhiều cỡ bao và cần thiết bị cơ động.
Không nên chọn máy may chỉ vì thiết bị có tốc độ cao. Nếu sản phẩm là chất lỏng, bột siêu mịn hoặc hàng hóa cần chống ẩm, đường may có thể không đáp ứng yêu cầu nếu không có giải pháp phối hợp. Khi đó, hàn nhiệt, dán keo, nắp khóa hoặc bao nhiều lớp có thể thích hợp hơn.
6. Tiêu chí chọn máy may bao
6.1. Xác định vật liệu và cấu trúc miệng bao
Trước tiên cần biết bao là PP dệt, PP tráng, PE, giấy nhiều lớp, bao ghép OPP hay cấu trúc khác. Cần đo số lớp tại vị trí may, độ dày tương đối, độ cứng, bề rộng mép gập và tình trạng bề mặt. Hai bao có cùng kích thước nhưng khác vật liệu sẽ cần lực ép, loại kim và cách điều chỉnh khác nhau.
6.2. Xem xét sản lượng và nhịp đóng gói
Cơ sở đóng vài chục bao mỗi ngày có thể ưu tiên máy cầm tay dễ bảo trì. Dây chuyền liên tục cần máy đặt cố định hoặc máy tự động để giảm thời gian thao tác và hạn chế sai lệch. Không nên dùng công suất danh nghĩa làm tiêu chí duy nhất; năng suất thực tế còn phụ thuộc vào tốc độ cấp bao, thời gian căn mép, đổi cuộn chỉ và xử lý bao lỗi.
6.3. Kiểm tra loại mũi may
Mũi xích thuận tiện cho nhiều loại bao và có thể tháo khi cần mở. Mũi khóa có đặc điểm liên kết khác, thường được cân nhắc khi yêu cầu giữ mũi riêng lẻ cao hơn. Cần xác định khách hàng hoặc công đoạn sau đóng gói có cần mở bao nhanh hay không.
6.4. Chọn chỉ, kim và phụ tùng
Chỉ may bao thường phải chịu lực kéo, ma sát và bụi. Tùy vật liệu, có thể dùng chỉ sợi tổng hợp hoặc loại chỉ chuyên dụng theo khuyến nghị của nhà sản xuất máy. Chỉ may bao phải phù hợp với máy may bao. Chỉ quá mảnh dễ đứt; chỉ quá lớn có thể làm tăng lực xuyên kim và gây xô mép.
Kim cần phù hợp với đầu máy và vật liệu. Kim cùn làm tăng lực đâm, tạo lỗ lớn và khiến máy chạy nặng. Nên hỏi rõ mã phụ tùng tương thích, khả năng mua kim, móc chỉ, dao cắt và bộ căng chỉ trước khi quyết định thiết bị. chỉ may bao phù hợp với máy
6.5. Đánh giá môi trường làm việc
Nhà máy có nhiều bụi bột cần quan tâm đến khả năng vệ sinh, che chắn và lịch tra dầu. Khu vực ẩm hoặc gần hóa chất đòi hỏi vật liệu và quy trình bảo quản phù hợp để hạn chế gỉ, kẹt cơ cấu. Nếu máy được dùng ngoài hiện trường, trọng lượng, tay cầm và khả năng cấp điện cũng là yếu tố quan trọng.
6.6. Tính sẵn có của dịch vụ kỹ thuật
Một thiết bị dễ mua nhưng thiếu phụ tùng hoặc không có người căn chỉnh sẽ gây thời gian dừng máy kéo dài. Trước khi mua, nên hỏi về tài liệu hướng dẫn, danh sách linh kiện hao mòn, quy trình thay kim và hỗ trợ xử lý lỗi đường may. Đây là yếu tố đặc biệt quan trọng với dây chuyền chạy nhiều ca.
7. Quy trình vận hành cơ bản
- Kiểm tra nguồn điện, tình trạng dây dẫn, vỏ máy, kim, chân vịt và bộ phận bảo vệ.
- Lắp cuộn chỉ đúng chiều, luồn chỉ theo sơ đồ của đầu máy và điều chỉnh lực căng ở mức thử nghiệm.
- Đặt bao vào tư thế ổn định, làm phẳng phần miệng và xác định khoảng cách từ mép đến đường may.
- Chạy thử trên bao cùng loại với sản phẩm thực tế. Không đánh giá máy chỉ bằng cách chạy không tải.
- Quan sát đường may: mũi phải liên tục, chỉ không bị tuột, mép bao không bị rút nhăn hoặc xé rộng.
- May chính thức với tốc độ phù hợp. Không kéo mạnh bao về phía trước vì có thể làm sai bước mũi và lệch đường may.
- Kết thúc đường may theo hướng dẫn của máy, cắt chỉ và kiểm tra đầu đường may để tránh tuột mũi.
- Vệ sinh bụi, thu gom chỉ thừa và tắt nguồn sau khi hoàn thành ca làm việc.
Với máy tích hợp băng tải, cần kiểm tra thêm độ đồng tốc giữa băng tải và đầu may. Bao bị dừng, trượt hoặc nghiêng trong lúc may thường tạo đường cong, mũi dồn hoặc rách mép.
8. Lỗi thường gặp và cách xử lý
8.1. Chỉ bị đứt liên tục
Nguyên nhân có thể là chỉ không phù hợp, đường luồn chỉ sai, lực căng quá lớn, kim bị cong hoặc có bề mặt sắc làm cạ chỉ. Bụi tích tụ trong vùng móc cũng làm chuyển động không trơn tru. Nên tắt máy, kiểm tra từ cuộn chỉ đến kim, thay kim nếu cần và giảm lực căng từng bước thay vì chỉnh quá nhiều một lần.
8.2. Đường may bị lỏng hoặc tuột
Chỉ lỏng có thể do lực căng chưa đủ, luồn chỉ sai hoặc cơ cấu tạo mũi bị lệch. Nếu chỉ tuột ở đầu đường may, cần xem lại cách kết thúc mũi và chiều dài chỉ thừa. Với mũi xích, đầu chỉ không được xử lý đúng có thể làm cả đoạn may tháo ra dễ dàng.
8.3. Bao bị rách quanh đường kim
Kim quá lớn, kim cùn, khoảng cách đường may quá sát mép hoặc lực kéo bao quá mạnh đều có thể gây rách. Bao giấy ẩm và bao nhựa giòn cũng dễ hỏng hơn. Cách xử lý là thử vị trí may mới, thay kim đúng cỡ, giảm lực kéo và kiểm tra mẫu bao trong điều kiện thực tế.
8.4. Đường may lệch, xiên hoặc không đều
Lỗi thường bắt nguồn từ thao tác đưa bao, chân vịt ép không đều, bộ kéo bị mòn hoặc mép bao không được gấp ổn định. Máy cầm tay đặc biệt nhạy với tốc độ di chuyển của người vận hành. Cần hướng dẫn công nhân giữ máy vuông góc với mép bao và không kéo vật liệu quá mạnh.
8.5. Máy chạy nặng, rung hoặc phát tiếng bất thường
Bụi, thiếu dầu, bạc đạn mòn, kim va vào chi tiết bên trong hoặc dây curoa không đúng độ căng có thể gây hiện tượng này. Không nên tiếp tục chạy để “thử thêm” khi máy rung mạnh. Tắt nguồn, kiểm tra các chi tiết bên ngoài và gọi kỹ thuật nếu cần tháo cụm truyền động.
8.6. Bộ cắt chỉ không hoạt động
Dao có thể bị cùn, kẹt sợi, lắp sai vị trí hoặc cơ cấu kích hoạt chưa được căn chỉnh. Cần vệ sinh khu vực dao, kiểm tra lò xo và khe cắt. Không dùng vật cứng cạy vào dao khi máy còn kết nối nguồn điện.
9. Bảo dưỡng và kiểm tra chất lượng đường may
Bảo dưỡng máy may bao nên được thực hiện theo hướng dẫn của nhà sản xuất, vì vị trí tra dầu và loại dầu có thể khác nhau giữa các đầu máy. Công việc cơ bản gồm vệ sinh bụi tại vùng kim và móc, kiểm tra độ sắc của kim, xem tình trạng chân vịt, siết lại ốc lỏng và theo dõi dây dẫn, phích cắm.
Không nên tra dầu quá nhiều. Dầu thừa có thể bám vào chỉ hoặc bao, đặc biệt gây vấn đề với bao thực phẩm, bao nông sản và sản phẩm yêu cầu bề mặt sạch. Khu vực bảo dưỡng phải có dụng cụ chứa dầu, giẻ lau và quy trình thu gom phù hợp.
Để kiểm tra đường may, nên lấy mẫu đầu ca, sau khi thay cuộn chỉ, sau khi thay kim và khi đổi vật liệu bao. Có thể kiểm tra bằng mắt, kéo nhẹ hai mép bao, xem độ liên tục của mũi, khoảng cách mép, chỉ thừa và vị trí rách. Với sản phẩm có yêu cầu kỹ thuật riêng, tiêu chí kiểm tra cần được xây dựng theo cấu trúc bao và điều kiện vận chuyển thực tế.
Không nên chỉ kiểm tra một bao đầu tiên. Chất lượng có thể thay đổi khi cuộn chỉ gần hết, máy nóng lên, bụi tích tụ hoặc công nhân thay đổi tốc độ thao tác. Việc lưu mẫu lỗi và ghi nhận nguyên nhân giúp phân biệt lỗi do máy, vật liệu hay thao tác.
10. So sánh máy may bao với các phương pháp đóng miệng khác
| Phương pháp | Điểm mạnh | Hạn chế | Trường hợp phù hợp |
|---|---|---|---|
| May chỉ | Đường đóng cơ học, dùng được cho bao dệt và giấy; có thể mở lại với một số mũi | Có lỗ kim, không luôn kín bụi hoặc kín ẩm tuyệt đối | Bao gạo, hạt, phân bón, nguyên liệu khô |
| Hàn nhiệt | Tạo đường kín tốt trên màng nhiệt dẻo như PE hoặc lớp có khả năng hàn | Không phù hợp với mọi lớp giấy, vải dệt hoặc vật liệu chịu nhiệt kém | Túi PE, túi màng ghép có lớp hàn |
| Dán keo | Có thể dùng cho giấy và một số cấu trúc ghép; không tạo lỗ kim | Phụ thuộc vào loại keo, độ sạch, thời gian và điều kiện bề mặt | Bao giấy, hộp và cấu trúc cần đường dán |
| Gập hoặc khóa cơ học | Thao tác nhanh, có thể thuận tiện khi cần mở bao | Khả năng giữ kín và chịu rung phụ thuộc thiết kế miệng bao | Bao có nếp gấp, túi cần đóng mở nhiều lần |
Việc lựa chọn không nhất thiết chỉ dùng một phương pháp. Một số bao có thể may để tạo lực giữ chính, sau đó phủ băng giấy hoặc dùng lớp lót để giảm bụi. Ngược lại, màng PE thường nên ưu tiên hàn nhiệt nếu mục tiêu chính là chống rò rỉ.
11. Những hiểu lầm cần tránh khi mua và sử dụng
- Máy càng nhanh càng tốt: tốc độ cao nhưng cấp bao không ổn định sẽ làm tăng bao lỗi và gây mệt mỏi cho người vận hành.
- Mọi loại chỉ đều dùng được: chỉ có đường kính, độ bền và độ trơn khác nhau; chọn sai chỉ làm thay đổi lực căng và chất lượng mũi.
- Máy may tạo độ kín tuyệt đối: lỗ kim và khoảng hở giữa mũi là đặc điểm cần tính đến, nhất là với bột mịn.
- Bao nhựa nào cũng may được: PE, OPP, PET, PVC và PP dệt có tính chất khác nhau; cấu trúc ghép quyết định khả năng gia công.
- Chỉ cần thay kim khi máy lỗi: kim là chi tiết hao mòn, cần kiểm tra định kỳ trước khi gây rách bao hoặc làm sai mũi.
- Có thể bỏ qua bước chạy mẫu: thay đổi lô bao, độ ẩm giấy hoặc lớp tráng đều có thể làm kết quả may khác đi.
12. Kết luận
Máy may bao là giải pháp đóng miệng hiệu quả cho nhiều loại bao dệt PP, bao giấy và một số cấu trúc bao ghép, đặc biệt khi sản phẩm cần đường đóng cơ học và quy trình có thể kiểm soát bằng chỉ. Hiệu quả thực tế phụ thuộc vào sự tương thích giữa đầu máy, kim, chỉ, vật liệu bao và cách cấp bao.
Khi lựa chọn, nên bắt đầu từ cấu trúc miệng bao và yêu cầu bảo quản sản phẩm, sau đó mới cân nhắc tốc độ, kiểu máy, tính năng cắt chỉ và mức độ tự động hóa. Chạy thử trên mẫu thật, kiểm tra đường may định kỳ và bảo dưỡng đúng cách sẽ giúp giảm đứt chỉ, rách bao, rò bụi và thời gian dừng thiết bị.
Bài viết liên quan