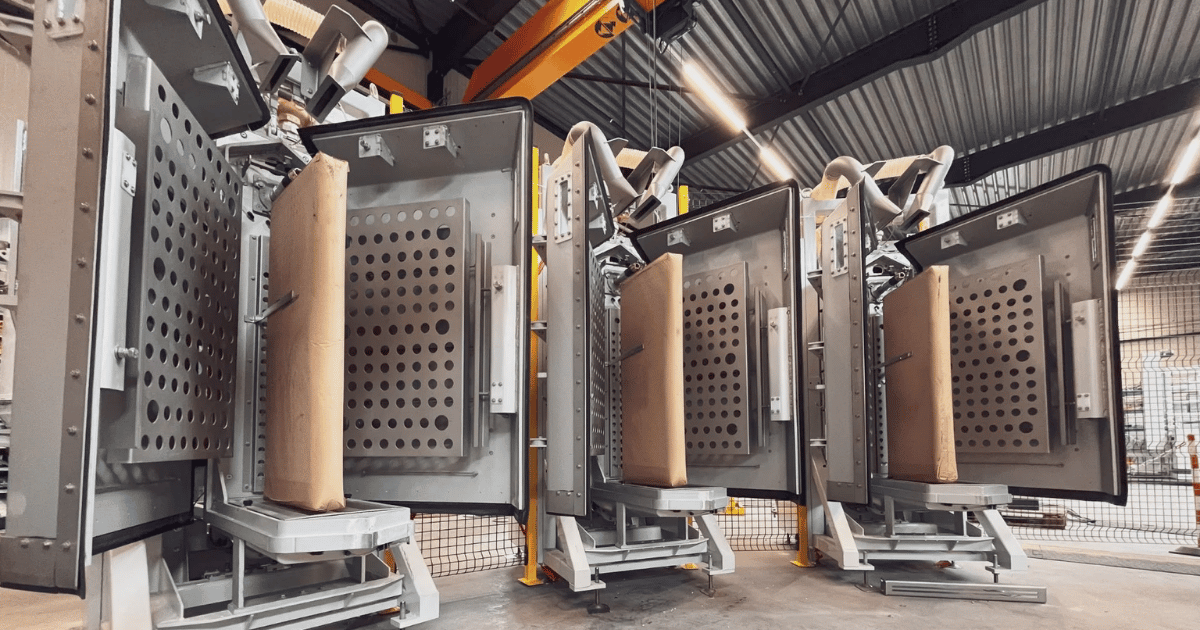

Máy đóng bao là thiết bị dùng để định lượng, nạp sản phẩm vào bao và thực hiện một hoặc nhiều công đoạn hoàn tất như kẹp miệng, may bao, hàn nhiệt, ép kín hoặc cắt mép. Tùy loại hàng hóa và vật liệu bao bì, máy có thể hoạt động bán tự động hoặc tự động, xử lý từng bao riêng lẻ hoặc kết hợp với dây chuyền cân, cấp liệu và đóng thùng.
Điểm dễ gây nhầm lẫn là tên gọi “máy đóng bao” thường được dùng cho nhiều nhóm thiết bị khác nhau. Máy đóng bao bột, máy đóng bao hạt, máy may bao xi măng và máy đóng túi dạng cuộn không có cùng cơ cấu làm việc, dù đều phục vụ mục tiêu đưa sản phẩm vào bao. Vì vậy, lựa chọn đúng không chỉ dựa trên năng suất mà còn phải xét trạng thái sản phẩm, kiểu miệng bao, cấu trúc vật liệu, yêu cầu độ kín và phương thức cấp liệu.
Nội dung dưới đây tập trung vào cách hiểu thực tế về thiết bị, các nhóm máy phổ biến, khả năng tương thích với PE, PP, giấy, bao dệt và những tiêu chí cần kiểm tra trước khi đầu tư.
Mục lục
1. Máy đóng bao là gì?

Máy đóng bao là hệ thống hoặc thiết bị chuyên dùng để đưa một lượng sản phẩm xác định vào bao bì rồi hoàn thiện bao theo phương pháp phù hợp. Một máy hoàn chỉnh có thể gồm phễu chứa, bộ định lượng, cơ cấu kẹp bao, cụm nạp liệu, bộ điều khiển và thiết bị đóng miệng. Ở những dây chuyền lớn, các bộ phận này được kết nối với máy cấp bao, băng tải, máy dò kim loại, cân kiểm tra hoặc robot xếp bao.
“Bao” trong khái niệm này thường chỉ loại bao có kích thước tương đối lớn hoặc có miệng mở để nạp vật liệu, chẳng hạn bao PP dệt, bao giấy nhiều lớp, bao PE, bao jumbo và một số dạng túi công nghiệp. Với túi nhỏ làm từ màng cuộn, thuật ngữ máy đóng gói dạng đứng hoặc dạng ngang thường chính xác hơn, dù trong thực tế vẫn có nơi gọi chung là máy đóng bao.
Các công đoạn cơ bản gồm:
- Chuẩn bị bao: lấy bao rỗng, mở miệng và đưa vào vị trí kẹp.
- Định lượng: cân hoặc đo thể tích sản phẩm theo khối lượng cài đặt.
- Nạp liệu: mở van, vít tải, cửa trượt hoặc cơ cấu cấp phù hợp để đưa sản phẩm vào bao.
- Ổn định bao: rung, lắc hoặc chờ vật liệu lắng xuống nếu sản phẩm có nhiều không khí.
- Đóng miệng: may chỉ, hàn nhiệt, dán keo, ép nhiệt hoặc gấp dán tùy loại bao.
- Vận chuyển và kiểm tra: đưa bao thành phẩm ra băng tải, kiểm tra khối lượng, đường đóng hoặc tình trạng rò rỉ nếu cần.
Không phải máy nào cũng thực hiện toàn bộ các bước trên. Một máy may bao có thể chỉ đảm nhiệm khâu đóng miệng, trong khi cân đóng bao tự động đảm nhiệm cả định lượng và nạp liệu. Khi hỏi mua thiết bị, cần xác định rõ đang cần máy cho toàn bộ quy trình hay chỉ cần thay thế một công đoạn.
2. Cấu tạo và nguyên lý hoạt động của máy đóng bao
Cấu tạo máy đóng bao thay đổi theo sản phẩm, nhưng một hệ thống đóng bao điển hình thường có các bộ phận sau:
- Phễu chứa: nhận sản phẩm từ dây chuyền phía trên và duy trì lượng cấp ổn định.
- Bộ định lượng: có thể là cân định lượng, vít tải, cốc thể tích, van quay hoặc bộ cấp rung.
- Cụm kẹp bao: giữ miệng bao trong quá trình nạp, đồng thời cảm nhận trạng thái bao trong một số hệ thống.
- Cơ cấu cấp liệu: lựa chọn theo độ chảy, kích thước hạt, độ ẩm và khả năng phát sinh bụi của sản phẩm.
- Bộ điều khiển: quản lý chu kỳ nạp, khối lượng đặt, tín hiệu cảm biến và cảnh báo lỗi.
- Cụm đóng miệng: may, hàn, dán hoặc ép theo cấu trúc bao bì.
- Khung máy và băng tải: nâng đỡ thiết bị, đưa bao qua các công đoạn tiếp theo.
Trong chu kỳ thông thường, bao được đặt hoặc cấp vào vị trí kẹp. Bộ điều khiển xác nhận bao đã ở đúng vị trí, sau đó cho phép cấp liệu. Khi cân đạt giá trị cài đặt, van hoặc cơ cấu cấp giảm tốc hay đóng lại để hạn chế sai số. Bao được nhả xuống băng tải và đi qua bộ phận đóng miệng.
Đối với vật liệu dạng bột, cấp liệu bằng vít tải thường giúp kiểm soát dòng vật liệu tốt hơn so với đổ tự do, nhưng cần quan tâm hiện tượng bám dính và phát sinh bụi. Với hạt có độ chảy tốt, cửa xả trọng lực hoặc cân gross có thể phù hợp hơn. Sản phẩm dạng viên lớn, dễ vỡ hoặc có hình dạng không đều cần cách cấp nhẹ hơn để tránh gãy, phân tầng hay kẹt cửa.
3. Phân loại máy đóng bao phổ biến
3.1. Theo mức độ tự động hóa
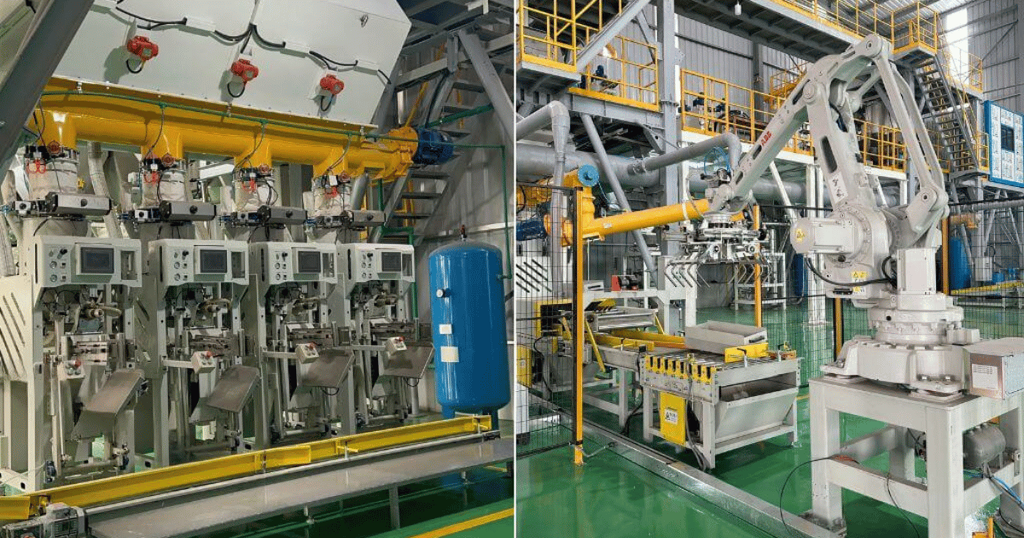
Máy bán tự động yêu cầu công nhân đặt bao và giữ hoặc đưa bao vào vị trí kẹp. Các bước cân, cấp liệu và đóng miệng có thể được thực hiện tự động một phần. Dòng máy này phù hợp với cơ sở có sản lượng vừa phải, nhiều quy cách bao hoặc cần linh hoạt khi thay đổi sản phẩm. Chi phí đầu tư và yêu cầu mặt bằng thường thấp hơn dây chuyền tự động, nhưng năng suất phụ thuộc đáng kể vào thao tác của người vận hành.
Máy tự động có thể tự lấy bao, mở bao, nạp liệu, đóng miệng và chuyển bao qua băng tải. Thiết bị phù hợp khi sản lượng ổn định, quy cách bao ít thay đổi và doanh nghiệp cần giảm lao động trực tiếp. Đổi lại, hệ thống đòi hỏi bao có kích thước, độ cứng và vị trí miệng tương đối đồng nhất. Chỉ một sai lệch nhỏ ở bao rỗng cũng có thể làm cơ cấu gắp hoặc mở bao hoạt động không ổn định.
3.2. Theo trạng thái sản phẩm
Máy đóng bao bột thường sử dụng vít tải, cấp liệu rung hoặc hệ thống thổi tùy tính chất bột. Bột mịn có thể tạo bụi, bám lên cảm biến và rò qua đường may nếu miệng bao không được xử lý đúng. Các điểm cần xem xét gồm khả năng hút bụi, độ kín của phễu, phương án vệ sinh và nguy cơ sản phẩm bị nén hoặc tạo cầu trong phễu.
Máy đóng bao hạt dùng cho gạo, ngũ cốc, hạt nhựa, thức ăn chăn nuôi, phân bón dạng hạt và nhiều sản phẩm rời khác. Bộ cấp liệu thường cần kiểm soát tốc độ để tránh hạt rơi quá mạnh hoặc làm sai số cân. Hạt có kích thước không đồng đều cũng có thể gây phân tầng trong phễu, ảnh hưởng đến tính ổn định giữa các chu kỳ.
Máy đóng bao dạng viên hoặc cục cần khoảng thông thoáng lớn hơn ở cửa cấp liệu. Nếu sản phẩm dễ vỡ, cơ cấu cấp nên hạn chế va đập và độ cao rơi. Với vật liệu có cạnh sắc, cần đánh giá khả năng làm thủng bao hoặc làm mòn các chi tiết tiếp xúc.
Máy đóng bao chất lỏng thường tích hợp bơm, van chiết và hệ thống chống nhỏ giọt. Cấu tạo này khác đáng kể so với máy cân bột và hạt. Độ nhớt, nhiệt độ, bọt khí và khả năng ăn mòn của chất lỏng quyết định loại bơm, vật liệu tiếp xúc và cách vệ sinh.
3.3. Theo phương pháp đóng miệng
| Phương pháp | Vật liệu hoặc dạng bao thường gặp | Đặc điểm sử dụng |
|---|---|---|
| May chỉ | PP dệt, bao giấy nhiều lớp, bao PE có nẹp hoặc bao công nghiệp | Thao tác nhanh, phù hợp bao vận chuyển; đường may không mặc nhiên tạo độ kín tuyệt đối. |
| Hàn nhiệt | Màng PE, túi ghép có lớp hàn nhiệt, một số bao lót | Tạo mối hàn kín khi nhiệt độ, áp lực và thời gian được kiểm soát đúng. |
| Dán keo hoặc gấp dán | Bao giấy, bao có cấu trúc chuyên dụng | Phù hợp khi kết cấu bao được thiết kế cho việc dán; cần kiểm soát bề mặt và lượng keo. |
| May kết hợp gấp hoặc hàn | Bao cần tăng khả năng chống bụi hoặc chống ẩm | Có thể cải thiện mức bảo vệ nhưng làm quy trình phức tạp hơn. |
May bao và hàn bao không thể thay thế lẫn nhau trong mọi trường hợp. Đường may tạo liên kết cơ học xuyên qua mép bao, còn mối hàn làm mềm và liên kết lớp nhựa nhiệt dẻo. Vì vậy, bao PP dệt thường được may bằng chỉ; màng PE hoặc lớp PE trong bao ghép thường được hàn. Nếu bao giấy có lớp nhựa lót, phương pháp đóng cần căn cứ vào lớp tiếp xúc tại miệng bao chứ không chỉ nhìn vào lớp giấy bên ngoài.
4. Chọn máy đóng bao theo vật liệu bao bì
4.1. Bao PE
PE là vật liệu nhiệt dẻo phổ biến, mềm và có khả năng hàn nhiệt tốt khi bề mặt tiếp xúc phù hợp. Bao PE có thể dùng độc lập hoặc làm lớp lót bên trong bao dệt, bao giấy. Khi chọn máy hàn, cần kiểm tra loại PE, độ dày, chiều rộng mép hàn và yêu cầu về độ kín. Nhiệt độ quá thấp có thể làm mối hàn không đủ bền; nhiệt độ quá cao dễ làm co, cháy hoặc biến dạng màng.
Không nên mặc định mọi bao PE đều dùng cùng một cài đặt. Màng đơn lớp, màng ghép và bao có phụ gia trượt có thể phản ứng khác nhau với nhiệt. Với bao chứa bột mịn, chỉ hàn mép chưa chắc giải quyết được bụi lọt vào vùng hàn; phần miệng cần được làm sạch trước khi ép kín.
4.2. Bao PP và PP dệt
PP có độ cứng và khả năng chịu nhiệt cao hơn PE trong nhiều ứng dụng, còn bao PP dệt được tạo từ các sợi hoặc băng dệt đan thành nền bao. Bao dệt thường dùng cho gạo, nông sản, phân bón, hóa chất dạng hạt và nguyên liệu công nghiệp. Miệng bao phổ biến được đóng bằng máy may bao cầm tay, máy may cố định hoặc cụm may tích hợp trên dây chuyền.
Khả năng chịu lực của bao PP dệt không chỉ phụ thuộc vào sợi dệt. Mật độ dệt, lớp tráng, đường may, loại chỉ, khoảng cách mũi may và cách phân bố tải đều ảnh hưởng đến độ bền khi nâng, xếp hoặc vận chuyển. Máy may cần tạo đường may ổn định nhưng không được kéo giãn, cắt rách hoặc làm thủng quá nhiều tại vùng miệng.
4.3. PET và OPP
PET thường được dùng làm lớp màng trong bao bì ghép nhờ độ bền cơ học, độ ổn định kích thước và khả năng cản khí tương đối tốt. Tuy nhiên, PET thông thường không phải lớp hàn nhiệt chính. Trong cấu trúc ghép, lớp tiếp xúc sản phẩm thường là PE hoặc một loại nhựa hàn chuyên dụng. Vì thế, máy hàn phải tác động vào lớp hàn chứ không căn cứ vào tên PET ở mặt ngoài.
OPP có độ trong, độ cứng và khả năng in ấn tốt, thường xuất hiện trong bao kẹo, bánh, mì, hàng tiêu dùng hoặc màng ghép. OPP cũng không nên được xem là lớp hàn mặc định. Nhiều cấu trúc sử dụng OPP làm lớp ngoài và ghép với lớp có khả năng hàn ở phía trong. Khi máy tạo túi từ màng cuộn, cần xem sơ đồ cấu trúc màng, hướng gấp và nhiệt độ hàn phù hợp.
4.4. PVC, giấy và carton
PVC có tính chất khác PE, PP và PET; việc gia nhiệt hoặc sử dụng PVC trong bao bì cần căn cứ vào công thức vật liệu, ứng dụng và yêu cầu an toàn cụ thể. Không nên đưa ra một cài đặt chung cho mọi màng PVC. Với sản phẩm tiếp xúc trực tiếp với thực phẩm, vật liệu và mực in phải được lựa chọn theo yêu cầu pháp lý và hồ sơ kỹ thuật tương ứng.
Giấy thường được dùng làm bao kraft nhiều lớp, bao miệng vuông hoặc lớp ngoài tạo độ cứng và khả năng in. Giấy không được hàn như màng nhựa thông thường. Bao giấy có thể được đóng bằng may, gấp dán hoặc thiết kế van tự đóng tùy cấu trúc. Carton lại chủ yếu dùng làm thùng vận chuyển, không phải vật liệu trực tiếp cho công đoạn cân và nạp rời trong đa số máy đóng bao. Sau khi bao được đóng, carton có thể xuất hiện ở công đoạn đóng thùng hoặc xếp kiện.
5. Ưu điểm và giới hạn của thiết bị
Ưu điểm rõ nhất của máy đóng bao là tạo chu kỳ làm việc ổn định hơn so với thao tác thủ công. Khi bộ định lượng, cấp liệu và đóng miệng được phối hợp đúng, lượng sản phẩm giữa các bao có thể đồng đều hơn, giảm thời gian thao tác và hạn chế tiếp xúc trực tiếp của công nhân với bụi hoặc vật liệu.
Thiết bị cũng giúp chuẩn hóa hình thức bao. Lực kẹp, vị trí đường may, chiều dài chỉ hoặc thời gian hàn có thể được thiết lập theo quy trình. Điều này hỗ trợ kiểm soát chất lượng, truy xuất lỗi và kết nối với các bước cân kiểm tra, dán nhãn hoặc xếp pallet.
Tuy vậy, máy không tự khắc phục được nguyên nhân đến từ sản phẩm hoặc bao bì. Hạt có độ ẩm thay đổi, bột tạo cầu, bao rỗng lệch kích thước, màng có hệ số ma sát khác nhau hoặc miệng bao bị nhăn đều có thể gây dừng máy và sai số. Máy tự động còn yêu cầu bảo trì cảm biến, cơ cấu khí nén, bộ gia nhiệt, bộ cắt chỉ và phần mềm điều khiển. Chi phí đầu tư thấp hơn không đồng nghĩa chi phí vận hành thấp hơn nếu thiết bị không phù hợp với sản phẩm.
6. Tiêu chí chọn máy đóng bao
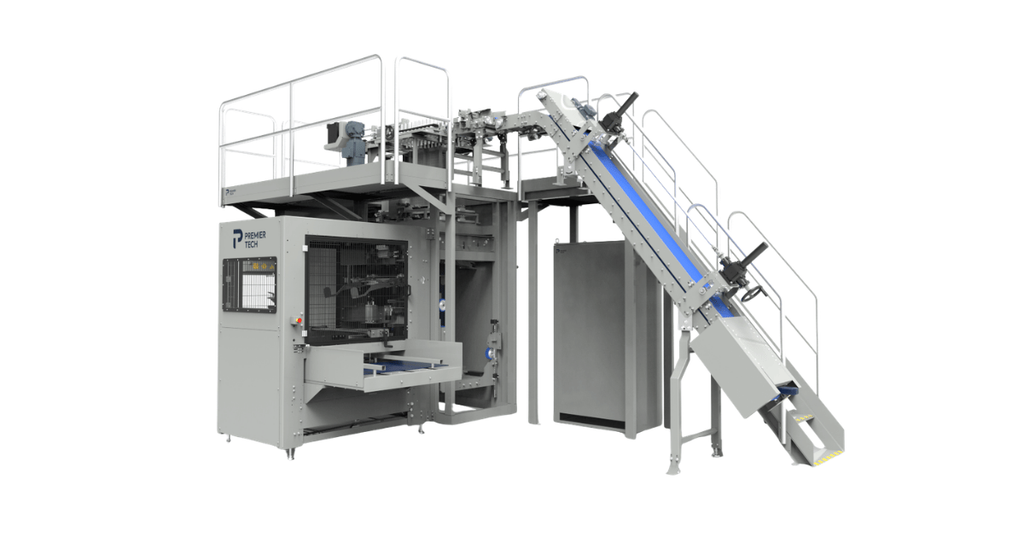
Trước khi yêu cầu báo giá, nên lập bảng thông tin kỹ thuật tối thiểu thay vì chỉ nêu “cần máy đóng bao”. Các tiêu chí quan trọng gồm:
- Sản phẩm: dạng bột, hạt, viên, mảnh hay chất lỏng; kích thước hạt, độ ẩm, độ chảy, nhiệt độ và mức độ bụi.
- Khối lượng mỗi bao: khoảng khối lượng cần đóng, sai số chấp nhận được và cách kiểm tra khối lượng.
- Loại bao: bao mở miệng, bao có van, bao từ màng cuộn, bao lót, bao dệt hoặc bao giấy nhiều lớp.
- Kích thước bao: chiều rộng, chiều dài, độ dày, hình dạng miệng và dung sai sản xuất.
- Cách đóng miệng: may, hàn, dán, gấp dán hoặc kết hợp nhiều phương pháp.
- Năng suất thực tế: tính theo số bao mỗi giờ trong điều kiện sản phẩm và quy cách bao cụ thể, không chỉ dựa trên tốc độ lý thuyết.
- Mức độ tự động hóa: xác định công đoạn nào cần người thao tác và công đoạn nào có thể tích hợp.
- Điều kiện nhà xưởng: điện, khí nén, hút bụi, chiều cao trần, lối đưa bao và khoảng bảo trì.
- Vệ sinh và an toàn: khả năng tháo lắp, làm sạch, che chắn điểm chuyển động và kiểm soát bụi.
- Khả năng đổi quy cách: thời gian thay khuôn, thay vít, điều chỉnh cảm biến và lưu công thức sản phẩm.
Nên gửi mẫu sản phẩm và bao thực tế để chạy thử. Bài kiểm tra không chỉ là xem máy có nạp được hay không mà cần ghi nhận độ ổn định của khối lượng, tỷ lệ bao bị lỗi, tình trạng bụi, tốc độ thay bao và chất lượng đường đóng. Với bao hàn, cần kiểm tra mối hàn sau khi bao nguội; với bao may, cần quan sát hiện tượng tuột chỉ, bỏ mũi hoặc rách mép.
Đối với hệ thống tích hợp cân, có thể tham khảo thêm phương pháp thử bao bì và các chỉ tiêu kiểm tra để xây dựng kế hoạch đánh giá phù hợp. Không nên chỉ kiểm tra ngoại quan vì bao đạt hình thức vẫn có thể không đủ bền trong vận chuyển.
7. Lỗi thường gặp trên máy đóng bao và cách xử lý
7.1. Khối lượng bao không ổn định
Nguyên nhân có thể nằm ở độ chảy sản phẩm thay đổi, cân rung, cửa cấp liệu đóng không kín, sản phẩm còn rơi sau lệnh dừng hoặc cảm biến cân bị bám bụi. Với hạt, cần xem lại tốc độ cấp nhanh và cấp chậm. Với bột, cần kiểm tra hiện tượng tạo cầu, khí bị giữ trong bao và tình trạng vít tải.
Cách xử lý là làm sạch phễu và cảm biến, kiểm tra độ kín của van, ổn định điều kiện nguyên liệu rồi chạy nhiều chu kỳ liên tiếp. Việc tăng giảm thông số ngẫu nhiên thường chỉ che giấu lỗi trong ngắn hạn và có thể làm năng suất giảm.
7.2. Bao bị rách tại miệng
Bao có thể rách do lực kẹp quá lớn, mép bao bị cắt, kim may cùn, đường may quá sát mép hoặc sản phẩm rơi mạnh vào vùng miệng. Nếu bao PE bị rách khi hàn, cần kiểm tra nhiệt và áp lực thay vì chỉ tăng thời gian hàn. Đối với bao dệt, cần xem cả chất lượng băng dệt và độ dày vùng gấp miệng.
7.3. Đường hàn không kín hoặc đường may không đều
Mối hàn không kín thường liên quan đến bề mặt bị dính sản phẩm, nhiệt độ không phù hợp, hàm hàn không song song hoặc thời gian ép chưa đủ. Đường may không đều có thể do bao chạy lệch, bộ kéo bao không ổn định, chỉ không phù hợp hoặc cụm may cần vệ sinh và căn chỉnh.
Nên lấy mẫu ở đầu, giữa và cuối ca để kiểm tra thay vì chỉ kiểm tra một bao ngay sau khi chỉnh máy. Kết quả cũng cần được đánh giá sau thao tác vận chuyển mô phỏng, bởi mối đóng đạt ngoại quan nhưng chịu lực kém vẫn là lỗi chất lượng.
7.4. Máy hay dừng hoặc báo lỗi cảm biến
Cảm biến quang có thể bị che bởi bụi, phản xạ khác nhau giữa bao trắng và bao in màu, hoặc lắp sai vị trí. Cảm biến cân có thể bị ảnh hưởng bởi rung nền, va chạm băng tải hay vật liệu mắc vào khung cân. Trước khi thay linh kiện, cần kiểm tra nguồn điện, dây tín hiệu, vị trí gá và điều kiện môi trường.
8. Vận hành và bảo dưỡng máy đóng bao
Trước mỗi ca, người vận hành cần kiểm tra phễu, cửa cấp liệu, cơ cấu kẹp, băng tải, bộ may hoặc bộ hàn. Bao thử nên được chạy để xác nhận khối lượng, vị trí đóng và tình trạng đường may hoặc mối hàn. Với máy dùng khí nén, cần theo dõi áp suất và tình trạng nước trong hệ thống khí; với máy hàn, cần kiểm tra bề mặt thanh nhiệt và lớp chống dính.
Sau ca, phần sản phẩm còn lại phải được lấy ra theo quy trình vệ sinh của nhà máy. Bụi tích tụ trên cảm biến, tủ điện và bộ truyền động có thể làm giảm độ tin cậy hoặc tạo rủi ro an toàn. Không dùng khí nén thổi trực tiếp vào linh kiện điện tử nếu việc này làm bụi phát tán hoặc đẩy bụi vào bên trong cụm máy.
Bảo dưỡng định kỳ nên bao gồm kiểm tra độ căng băng tải, tình trạng dao cắt chỉ, kim may, ổ trục, dây curoa, bộ gia nhiệt, van khí và các điểm bắt bu lông. Thời gian bảo dưỡng cần căn cứ vào tần suất chạy, đặc tính sản phẩm và hướng dẫn của nhà sản xuất. Khi thay linh kiện tiếp xúc với sản phẩm, cần bảo đảm vật liệu và thiết kế phù hợp với mục đích sử dụng của dây chuyền.
9. Phân biệt máy đóng bao với máy đóng gói
Máy đóng gói là khái niệm rộng, bao gồm thiết bị tạo túi, chiết rót, đóng nắp, dán nhãn, quấn màng, đóng thùng và nhiều công đoạn khác. Máy đóng bao là một nhóm hẹp hơn, thường tập trung vào việc nạp sản phẩm rời vào bao và hoàn tất miệng bao.
Ví dụ, máy đóng gói dạng đứng có thể kéo màng cuộn, tạo ống, định lượng và hàn thành túi nhỏ. Ngược lại, máy đóng bao PP dệt có thể nhận bao rỗng đã may đáy, kẹp miệng, cân nạp hạt rồi may kín. Hai thiết bị khác nhau về kiểu bao, cơ cấu cấp liệu, phương pháp định lượng và yêu cầu thay đổi định dạng. Việc dùng đúng thuật ngữ giúp quá trình tìm nhà cung cấp và so sánh cấu hình chính xác hơn. Có thể xem thêm tổng quan về máy đóng gói để phân biệt các nhóm thiết bị trong dây chuyền bao bì.
10. Kết luận
Máy đóng bao cần được lựa chọn từ mối quan hệ giữa sản phẩm, bao bì và phương pháp đóng miệng, thay vì chỉ dựa trên công suất quảng cáo. Bột, hạt, viên và chất lỏng có yêu cầu cấp liệu khác nhau; PE, PP dệt, PET, OPP, PVC, giấy và carton cũng không thể dùng chung một cơ chế đóng.
Quy trình lựa chọn đáng tin cậy gồm xác định rõ khối lượng, kích thước bao, cấu trúc vật liệu, mức tự động hóa, điều kiện nhà xưởng và tiêu chí kiểm tra thành phẩm. Chạy thử bằng nguyên liệu và bao thực tế, theo dõi lỗi trong nhiều chu kỳ, đồng thời lập kế hoạch vệ sinh và bảo trì sẽ giúp giảm rủi ro đầu tư. Một thiết bị phù hợp không chỉ đóng được bao mà còn phải duy trì khối lượng ổn định, bảo vệ chất lượng sản phẩm và tạo mối đóng đủ bền cho quá trình lưu kho, vận chuyển.
Bài viết liên quan