In Flexo, hay in flexographic, là một trong những phương pháp in phổ biến nhất trong lĩnh vực bao bì mềm, nhãn hàng, giấy và carton sóng. Điểm cốt lõi của kỹ thuật này là sử dụng bản in nổi có tính đàn hồi để truyền mực lên vật liệu chạy liên tục trên máy. Nhờ khả năng in được trên nhiều bề mặt, tốc độ cao và dễ tích hợp với các công đoạn gia công cuộn, Flexo đặc biệt phù hợp với đơn hàng bao bì có sản lượng lớn.
Tuy nhiên, không phải mọi sản phẩm đều nên chọn in Flexo. Chất lượng hình ảnh, số lượng màu, vật liệu nền, cấu trúc bao bì, yêu cầu tái bản đơn hàng và chi phí làm bản đều cần được xem xét trước khi quyết định. Hiểu đúng nguyên lý và giới hạn của công nghệ giúp doanh nghiệp chọn giải pháp in phù hợp thay vì chỉ so sánh đơn giá.
Mục lục
1. In Flexo là gì?
In Flexo là tên gọi rút gọn của flexography, tức kỹ thuật in nổi dùng bản in mềm. Phần tử mang hình ảnh hoặc nội dung cần in nằm cao hơn bề mặt không in trên bản. Khi máy vận hành, mực được cấp có kiểm soát lên phần tử nổi, sau đó bản in ép tiếp xúc với vật liệu để chuyển hình ảnh.
Bản in Flexo hiện nay thường là bản photopolymer. Vật liệu này có độ đàn hồi nhất định, có thể gắn quanh trục in và thích nghi tương đối tốt với các bề mặt như màng nhựa, giấy, giấy kraft, màng nhôm, vật liệu ghép hoặc carton sóng. So với kiểu in nổi truyền thống, Flexo hiện đại đã cải thiện đáng kể về khả năng tái tạo chi tiết, chữ nhỏ, vùng chuyển sắc và hình ảnh nhiều màu.
Trong ngành bao bì, Flexo không chỉ là công đoạn tạo hình ảnh. Hệ thống in thường được bố trí cùng các trạm phủ, cán màng, bế, xẻ cuộn hoặc tạo hình bao bì. Vì vậy, công nghệ này phù hợp với quy trình sản xuất liên tục từ cuộn vật liệu đầu vào đến cuộn in thành phẩm hoặc sản phẩm hoàn thiện.
1.1. Cấu tạo cơ bản của một đơn vị in Flexo
Một đơn vị in thường gồm các bộ phận chính: hệ thống cấp mực, trục anilox, trục mang bản in, trục ép và cơ cấu dẫn vật liệu. Mỗi bộ phận ảnh hưởng trực tiếp đến độ đồng đều của màu in và độ ổn định khi chạy máy.
- Máng mực hoặc buồng mực: chứa và cấp mực cho hệ thống in. Với một số máy, buồng mực kín giúp hạn chế mực bắn, giảm bay hơi dung môi và hỗ trợ kiểm soát lượng mực.
- Trục anilox: là trục có các ô nhỏ được khắc trên bề mặt, có nhiệm vụ định lượng mực. Thể tích ô, kiểu khắc và tình trạng vệ sinh của trục quyết định lượng mực chuyển sang bản in.
- Bản in photopolymer: mang nội dung in nổi. Bản được dán lên ống bản hoặc sleeve, yêu cầu gá lắp chính xác để tránh lệch chồng màu.
- Trục ép: tạo áp lực tiếp xúc giữa vật liệu và bản in. Áp lực quá lớn dễ làm bết điểm tram, biến dạng chữ hoặc tạo vệt; áp lực quá thấp khiến hình in không đủ nét và thiếu mực.
- Hệ thống sấy: hỗ trợ làm khô mực giữa các đơn vị màu và trước khi cuộn lại. Hiệu quả sấy rất quan trọng với màng nhựa, đặc biệt khi dùng mực gốc dung môi hoặc gốc nước theo từng ứng dụng.
1.2. Nguyên lý truyền mực
Mực từ máng hoặc buồng mực đi vào các ô trên trục anilox. Dao gạt sẽ loại phần mực dư trên bề mặt trục, chỉ giữ mực trong ô khắc. Khi anilox tiếp xúc bản in, mực được chuyển lên phần tử nổi; bản in sau đó tiếp xúc với vật liệu để tạo hình ảnh. Chu trình này lặp lại liên tục ở từng màu in.
Chất lượng truyền mực không chỉ phụ thuộc vào loại mực. Độ sạch của anilox, độ cứng bản in, băng dính gá bản, áp lực in, sức căng cuộn và khả năng thấm hoặc bám dính của bề mặt vật liệu đều có thể làm thay đổi kết quả. Đây là lý do một file thiết kế giống nhau nhưng in trên OPP, PET, PE hay giấy có thể cần cấu hình mực và thông số máy khác nhau.
2. Flexo in được trên những vật liệu nào?
Ưu thế lớn của Flexo là khả năng in trên nhiều loại vật liệu dạng cuộn và tấm. Dù vậy, mỗi vật liệu có tính chất bề mặt, độ co giãn, độ hút mực và yêu cầu xử lý riêng. Việc gọi chung là “in nhựa” hoặc “in giấy” thường không đủ để lựa chọn giải pháp kỹ thuật.
| Vật liệu | Đặc điểm liên quan đến in Flexo | Ứng dụng phổ biến |
|---|---|---|
| PE | Mềm, có độ co giãn, chống ẩm tốt; bề mặt thường cần xử lý để tăng khả năng bám mực. | Túi đựng hàng, màng đóng gói, bao bì thực phẩm và hàng tiêu dùng. |
| PP | Có thể ở dạng màng đúc hoặc màng định hướng; đặc tính bề mặt và độ ổn định kích thước phụ thuộc từng loại màng. | Nhãn, màng bao gói, bao bì thực phẩm khô và sản phẩm tiêu dùng. |
| OPP | Là màng PP định hướng, có độ trong và độ cứng bề mặt tương đối tốt; cần kiểm soát tĩnh điện, sức căng và độ bám mực. | Màng bọc, nhãn, bao bì bánh kẹo và sản phẩm đóng gói dạng cuộn. |
| PET | Ổn định kích thước tốt, bền cơ học và thường được dùng làm lớp ngoài của cấu trúc ghép. | Bao bì ghép nhiều lớp, nhãn co hoặc nhãn bao quanh tùy loại PET. |
| PVC | Có nhiều dạng với đặc tính khác nhau; việc chọn mực và điều kiện gia công cần phù hợp với mục đích sử dụng. | Một số loại nhãn, màng kỹ thuật và ứng dụng chuyên biệt. |
| Giấy, giấy kraft | Có khả năng hút mực, độ nhám và độ bền bề mặt thay đổi theo định lượng, lớp phủ và loại giấy. | Túi giấy, bao bì thực phẩm khô, giấy gói, nhãn giấy. |
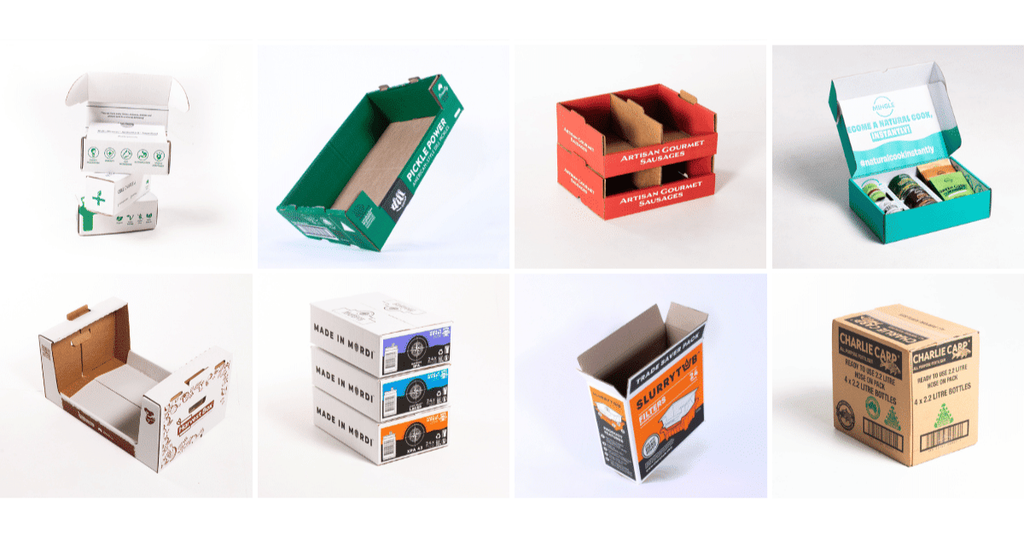
| Carton sóng | Bề mặt không phẳng tuyệt đối, cần bản in mềm và áp lực phù hợp để tránh làm xẹp sóng hoặc lem hình. | Thùng carton vận chuyển, hộp carton in nhận diện thương hiệu. |
Với màng PE, PP, OPP, PET hoặc PVC, bề mặt thường có năng lượng bề mặt thấp hơn giấy nên cần đánh giá khả năng bám dính mực. Xử lý corona là giải pháp được dùng phổ biến để cải thiện sức căng bề mặt trước khi in, nhưng hiệu quả xử lý có thể giảm theo thời gian lưu kho và điều kiện bảo quản cuộn màng. Khi phát sinh lỗi bong tróc mực, không nên chỉ điều chỉnh mực mà cần kiểm tra đồng thời tình trạng bề mặt vật liệu, lớp phủ, mức xử lý và quy trình sấy.
Đối với giấy và carton, mực có thể thấm vào nền in nhiều hơn. Giấy quá xốp dễ làm màu kém tươi hoặc mất chi tiết nhỏ; bề mặt có bụi giấy cũng có thể gây bẩn bản, đứt nét hoặc tạo điểm trắng. Khi in carton sóng, độ đồng đều của lớp mặt, độ phẳng tấm carton và cách cài áp lực in có ảnh hưởng rõ rệt đến chất lượng thành phẩm. Quy trình tạo tấm và định hình thùng cũng quyết định nền in có ổn định hay không; có thể tham khảo thêm dây chuyền sản xuất thùng carton để hiểu mối liên hệ giữa vật liệu carton và công đoạn in.
3. Các dạng máy in Flexo thường gặp
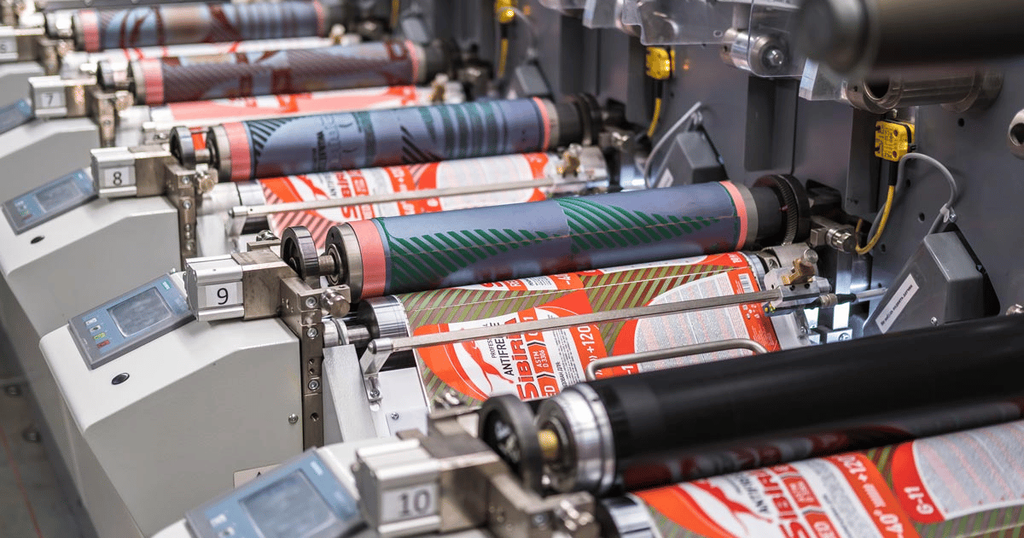
Máy Flexo có nhiều cấu hình, được lựa chọn theo vật liệu, khổ in, tốc độ, số lượng màu và công đoạn sau in. Ba dạng bố trí thường được nhắc đến là stack, central impression và in-line.
3.1. Máy Flexo dạng stack
Ở cấu hình stack, các đơn vị in được xếp chồng theo chiều dọc. Mỗi màu có trục ép riêng. Kết cấu này có thể phù hợp với một số công việc in trên giấy, carton hoặc vật liệu cần sự linh hoạt trong bố trí đơn vị màu. Tuy nhiên, độ ổn định chồng màu còn phụ thuộc vào thiết kế máy, khả năng kiểm soát sức căng và đặc tính giãn nở của vật liệu.
3.2. Máy Flexo trống trung tâm
Máy central impression, thường gọi là máy trống trung tâm, sử dụng một trống ép lớn chung cho nhiều đơn vị màu. Vật liệu được giữ áp sát trống khi lần lượt đi qua các trạm in. Cấu hình này có lợi thế về kiểm soát chồng màu khi in màng mềm và vật liệu có xu hướng co giãn, vì vật liệu được hỗ trợ bởi cùng một bề mặt trống trong khu vực in.
3.3. Máy Flexo in-line
Với máy in-line, các đơn vị màu bố trí nối tiếp theo chiều chạy vật liệu. Dạng này thường thuận tiện khi tích hợp in với các công đoạn như phủ, bế, cắt, gấp hoặc tạo hình. Trong sản xuất nhãn và một số sản phẩm giấy, in-line giúp tổ chức dây chuyền liên tục, nhưng yêu cầu kiểm soát đăng ký màu và sức căng vật liệu tốt qua nhiều công đoạn.
4. Ưu điểm và giới hạn của in Flexo
Đánh giá Flexo cần đặt trong bối cảnh cụ thể: loại bao bì, thiết kế, sản lượng, thời gian giao hàng và yêu cầu hình ảnh. Công nghệ này không mặc nhiên tốt hơn hay kém hơn mọi phương pháp khác.
4.1. Ưu điểm
- Phù hợp nhiều loại nền in: từ màng nhựa, giấy, giấy kraft đến carton sóng, kể cả vật liệu dạng cuộn chạy tốc độ cao.
- Hiệu quả với đơn hàng lặp lại và sản lượng lớn: sau khi đã hoàn thiện bản in và thiết lập thông số, quá trình chạy sản xuất có thể đạt tính ổn định tốt.
- Dễ tích hợp gia công liên hoàn: in có thể đi cùng phủ, cán, bế, xẻ hoặc làm bao bì ngay trên dây chuyền tùy cấu hình thiết bị.
- Phù hợp in màu nhận diện và thiết kế bao bì: đặc biệt với các mảng màu, chữ, mã vạch, họa tiết và hình ảnh đã được chuẩn bị phù hợp cho Flexo.
- Có nhiều lựa chọn hệ mực: mực gốc nước, gốc dung môi hoặc các hệ mực khác được dùng theo vật liệu, thiết bị và yêu cầu ứng dụng.
4.2. Giới hạn cần lưu ý
- Có chi phí và thời gian chuẩn bị bản in: nếu chỉ in số lượng rất ít hoặc thay đổi thiết kế thường xuyên, chi phí bản có thể làm giảm tính kinh tế.
- Chất lượng phụ thuộc mạnh vào quản lý quá trình: anilox, bản in, áp lực, sức căng, sấy và vật liệu cần được kiểm soát đồng bộ.
- Chi tiết rất nhỏ và hình ảnh có yêu cầu cao cần đánh giá trước: một số thiết kế mỹ thuật, chuyển sắc phức tạp hoặc yêu cầu tái tạo ảnh ở mức rất cao có thể phù hợp hơn với công nghệ khác.
- Nguy cơ biến dạng điểm tram: do bản in có tính đàn hồi, cài đặt áp lực không chuẩn có thể làm điểm in nở, vùng tối nặng hơn dự kiến hoặc chữ nhỏ bị bết.
- Đổi việc in cần thao tác thiết lập: gồm thay bản, vệ sinh hệ thống mực, căn chỉnh màu và chạy thử, do đó hiệu quả phụ thuộc vào cách tổ chức lệnh sản xuất.
5. So sánh in Flexo với in ống đồng, offset và kỹ thuật số
Các phương pháp in thường được so sánh với nhau vì đều có thể tạo hình ảnh trên bao bì. Tuy nhiên, chúng phục vụ các nhóm vật liệu và quy mô sản xuất khác nhau. Lựa chọn hợp lý phải dựa trên sản phẩm cụ thể thay vì chỉ dựa vào nhận định chung về “đẹp” hoặc “rẻ”.
| Tiêu chí | In Flexo | In ống đồng | In offset | In kỹ thuật số |
|---|---|---|---|---|
| Hình thức tạo khuôn | Bản in nổi mềm | Trục in khắc lõm | Bản in phẳng, truyền qua cao su | Không cần khuôn in truyền thống |
| Vật liệu phù hợp | Màng, giấy, carton, nhãn và nhiều vật liệu cuộn | Chủ yếu bao bì màng cuộn sản lượng lớn | Giấy, carton phẳng; thường in tờ trước khi gia công | Tùy thiết bị, thường phù hợp đơn hàng linh hoạt và số lượng nhỏ |
| Điểm mạnh | Linh hoạt vật liệu, dễ tích hợp dây chuyền, hiệu quả khi sản lượng ổn định | Tái tạo hình ảnh và vùng chuyển sắc tốt trong các đơn hàng lớn | Chất lượng hình ảnh cao trên giấy, carton; phù hợp hộp giấy | Không mất thời gian làm bản, dễ thay đổi dữ liệu |
| Điểm cần cân nhắc | Làm bản, kiểm soát áp lực và dot gain | Chi phí trục và thời gian chuẩn bị cao | Không trực tiếp phù hợp với nhiều màng mềm như Flexo | Chi phí đơn vị có thể tăng khi sản lượng lớn, giới hạn tùy máy và vật liệu |
In Flexo và ống đồng đều thường xuất hiện trong sản xuất bao bì mềm dạng cuộn. In ống đồng dùng trục khắc lõm, có lợi thế trong một số yêu cầu hình ảnh cao và đơn hàng rất lớn. Flexo dùng bản mềm, thuận lợi khi cần linh hoạt đổi mẫu, in trên đa dạng nền vật liệu hoặc tích hợp các công đoạn khác. Việc chọn giữa hai phương pháp nên dựa vào sản lượng dự kiến, số phiên bản thiết kế, yêu cầu đồ họa, chiều dài lệnh in và năng lực thực tế của nhà in.
In Flexo và offset đều có thể dùng cho giấy và carton. Offset thường phát huy thế mạnh trên bề mặt giấy, carton phẳng với hình ảnh sắc nét, sau đó tờ in được bế, gấp và dán thành hộp. Flexo phù hợp hơn cho giấy cuộn, túi giấy, nhãn hoặc carton sóng khi cần in trực tiếp trên nền có độ nhám. Để có góc nhìn tổng quát hơn về từng công nghệ, có thể xem bài các phương pháp in ấn bao bì và tiêu chí kiểm tra.
In Flexo và in kỹ thuật số khác nhau rõ nhất ở khâu chuẩn bị. In kỹ thuật số không đòi hỏi bản in theo cách truyền thống nên phù hợp cho thử mẫu, đơn hàng ngắn, nhiều phiên bản hoặc dữ liệu thay đổi. Flexo thường hợp lý hơn khi mẫu thiết kế đã ổn định, số lượng in đủ lớn và cần chạy liên tục trên vật liệu cuộn. Hai phương pháp có thể bổ sung cho nhau thay vì cạnh tranh trực tiếp trong mọi trường hợp.
6. Quy trình triển khai một đơn hàng in Flexo
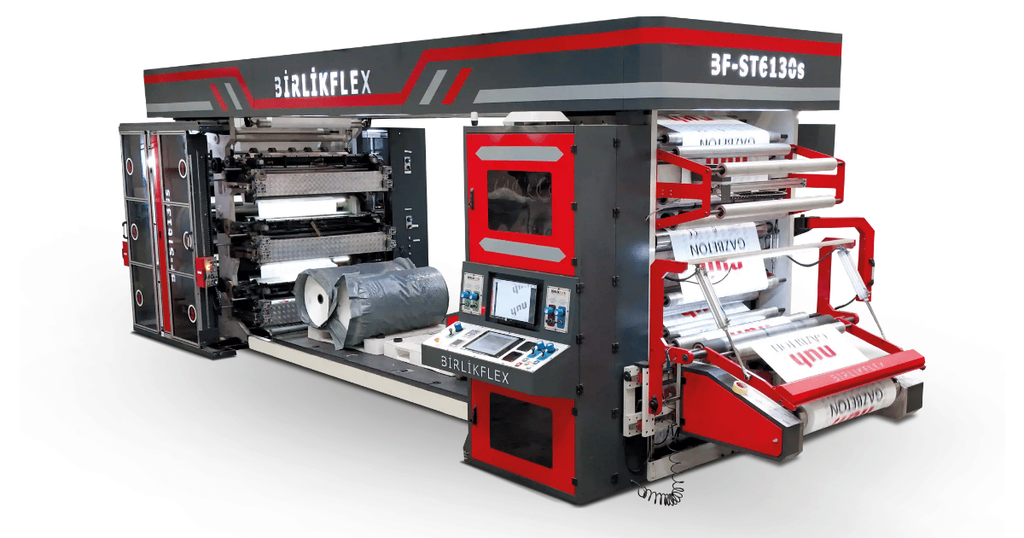
Quy trình thực tế khác nhau theo nhà máy và loại bao bì, nhưng các bước nền tảng dưới đây giúp hạn chế sai lệch từ file thiết kế đến thành phẩm.
- Xác định yêu cầu bao bì: làm rõ vật liệu, cấu trúc lớp, kích thước, số màu, vị trí hàn dán, chiều cuộn, yêu cầu bề mặt, công đoạn sau in và mục đích sử dụng. Với bao bì thực phẩm, cần xem xét cả yêu cầu an toàn của toàn bộ cấu trúc vật liệu, mực, keo ghép và điều kiện sử dụng.
- Kiểm tra file thiết kế: rà soát nội dung, màu sắc, font chữ, độ dày nét, mã vạch, vùng chồng mí, vùng không in tại mép hàn hoặc vị trí dán. Những chi tiết quá nhỏ, chữ đảo trên nền đậm hoặc vùng chuyển sắc cần được đánh giá theo năng lực in thực tế.
- Tách màu và làm bản: file được xử lý phù hợp với đặc điểm Flexo trước khi chế tạo bản photopolymer. Đây là giai đoạn cần cân nhắc bù trừ biến dạng bản, kiểm soát điểm tram và quy tắc chồng màu.
- Chuẩn bị vật tư và máy: chọn mực, anilox, băng dính gá bản, điều kiện sấy, sức căng và các thông số liên quan đến vật liệu. Màng in cần được kiểm tra bề mặt, độ sạch, độ phẳng và tính ổn định khi chạy.
- Chạy thử và duyệt mẫu: kiểm tra màu, độ chồng màu, độ sắc nét, độ phủ, lỗi sọc, lỗi thiếu mực, khả năng bám dính và các yêu cầu đặc thù như mã vạch hoặc vị trí gia công.
- In sản xuất và kiểm tra trong quá trình: theo dõi màu, đăng ký màu, lượng mực, nhiệt sấy, sức căng cuộn và các lỗi phát sinh theo từng cuộn. Việc lấy mẫu theo lô giúp phát hiện biến động trước khi ảnh hưởng đến toàn bộ đơn hàng.
- Kiểm tra sau in và bàn giao: đánh giá ngoại quan, độ chính xác nội dung, tình trạng cuộn, khả năng gia công tiếp theo và yêu cầu đóng gói bảo quản.
7. Những lỗi in Flexo phổ biến và hướng kiểm tra
Lỗi in Flexo hiếm khi chỉ có một nguyên nhân. Cùng một hiện tượng có thể xuất phát từ bản in, anilox, mực, vật liệu hoặc điều kiện máy. Vì vậy, cách xử lý hiệu quả là quan sát đúng biểu hiện, khoanh vùng nguyên nhân và kiểm tra theo trình tự.
7.1. Màu in không đều, thiếu mực hoặc có sọc
Hiện tượng này có thể liên quan đến anilox bị bít ô, mực có độ nhớt không ổn định, dao gạt làm việc không đều, bề mặt vật liệu nhiễm bẩn hoặc hệ thống cấp mực có vấn đề. Cần kiểm tra vệ sinh anilox trước, vì các ô khắc bị tắc làm giảm lượng mực truyền đi dù các thông số khác vẫn giữ nguyên. Đồng thời, đánh giá tình trạng lọc mực, độ đồng nhất khi khuấy và độ ổn định của điều kiện môi trường.
7.2. Chữ nhỏ bị bết, điểm tram nở
Nguyên nhân thường gặp là áp lực in quá lớn, băng dính gá bản quá mềm hoặc không phù hợp, bản in bị biến dạng, lượng mực vượt yêu cầu hoặc thiết kế chưa thích hợp với khả năng tái tạo của máy. Không nên tăng áp lực để xử lý tình trạng in nhạt nếu nguyên nhân nằm ở anilox hay hệ mực, vì điều đó dễ làm mất chi tiết ở vùng chữ và điểm tram.
7.3. Lệch chồng màu
Lệch màu có thể do sức căng cuộn dao động, vật liệu co giãn, nhiệt sấy ảnh hưởng đến màng, gá bản chưa chính xác hoặc cơ cấu đăng ký màu chưa ổn định. Với màng mỏng, việc thay đổi sức căng quá nhanh có thể gây biến dạng theo chiều chạy. Cần kiểm tra cả hướng máy và hướng ngang để xác định kiểu lệch trước khi điều chỉnh.
7.4. Mực bong tróc hoặc trầy xước
Đây là lỗi cần xem xét trên toàn hệ thống vật liệu. Nguyên nhân có thể là bề mặt màng chưa được xử lý phù hợp, hiệu quả corona suy giảm, chọn mực không tương thích, sấy chưa đạt, lượng phụ gia trên màng ảnh hưởng đến độ bám hoặc có tác động từ công đoạn ghép, cuộn, vận chuyển. Thử nghiệm bám dính cần được thực hiện theo quy trình nội bộ phù hợp với loại sản phẩm, thay vì chỉ đánh giá bằng quan sát.
7.5. Mùi lưu hoặc cuộn in chưa khô hoàn toàn
Đối với hệ mực cần sấy, điều kiện sấy không phù hợp có thể làm dung môi hoặc thành phần bay hơi còn lưu lại nhiều hơn mong muốn. Ngoài năng lực sấy, cần kiểm tra tốc độ máy, lượng mực phủ, thông gió, nhiệt độ cuộn và thời gian ổn định trước khi chuyển sang công đoạn ghép hoặc đóng gói. Không nên cuộn quá chặt khi lớp mực chưa ổn định vì có thể gây dính lưng, hằn vết hoặc ảnh hưởng chất lượng bề mặt.
8. Khi nào nên chọn in Flexo cho bao bì?
In Flexo là lựa chọn đáng cân nhắc khi bao bì được sản xuất trên vật liệu cuộn, cần in trực tiếp trên màng hoặc giấy, có sản lượng tương đối ổn định và yêu cầu tích hợp với các công đoạn gia công liên tục. Công nghệ này cũng phù hợp với nhãn, túi, màng đóng gói, giấy gói, bao bì carton sóng và nhiều sản phẩm cần màu nhận diện rõ ràng.
Trước khi đặt in, nên cung cấp đầy đủ thông tin về vật liệu, kích thước, số lượng, file thiết kế, màu thương hiệu, mẫu thực tế nếu có, cấu trúc bao bì và phương pháp đóng gói cuối cùng. Với sản phẩm có vùng hàn nhiệt, dán keo, cán ghép hoặc tiếp xúc trong điều kiện đặc biệt, cần trao đổi rõ phần diện tích không in và khả năng tương thích giữa lớp mực với công đoạn sau in.
Không nên quyết định chỉ dựa trên việc Flexo có “in được” hay không. Một thiết kế đẹp trên màn hình có thể gặp vấn đề khi chuyển thành điểm tram, chữ đảo, vùng phủ đặc hoặc khi in trên nền vật liệu có độ nhám. Duyệt mẫu in thực tế, thống nhất tiêu chí chấp nhận màu và kiểm tra chức năng bao bì sau gia công là cách giảm rủi ro hiệu quả hơn.
9. Kết luận
In Flexo là công nghệ in bao bì linh hoạt, dùng bản in nổi mềm và hệ thống anilox để kiểm soát lượng mực. Thế mạnh của phương pháp này nằm ở khả năng in trên nhiều vật liệu như PE, PP, OPP, PET, giấy và carton, đồng thời phù hợp với quy trình sản xuất liên tục. Để khai thác đúng hiệu quả, cần lựa chọn vật liệu phù hợp, chuẩn bị thiết kế theo đặc điểm in Flexo, kiểm soát chặt bản in, anilox, mực, áp lực và công đoạn sấy. Khi được áp dụng đúng bối cảnh, Flexo tạo ra giải pháp thực tế cho nhiều nhóm bao bì từ màng mềm đến thùng carton.
Bài viết liên quan