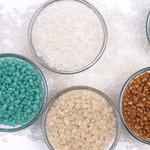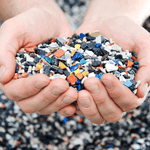

Nguyên liệu hạt nhựa là nền tảng của nhiều dây chuyền sản xuất bao bì, linh kiện, đồ gia dụng, ống kỹ thuật và sản phẩm công nghiệp. Tuy nhiên, khái niệm này không chỉ bao gồm một vài loại nhựa phổ biến như PE hay PP. Mỗi nhóm polymer có cấu trúc, khả năng chịu nhiệt, độ cứng, độ trong, tính cản khí và phương pháp gia công khác nhau. Việc chọn sai vật liệu có thể khiến sản phẩm dễ rách, cong vênh, giòn gãy, khó in hoặc không đáp ứng yêu cầu tiếp xúc thực phẩm.
Trong thực tế, hạt nhựa còn có thể ở dạng nguyên sinh, tái sinh hoặc được phối trộn thêm phụ gia, chất độn, chất tạo màu và các thành phần chức năng. Vì vậy, doanh nghiệp cần hiểu rõ bản chất từng loại trước khi đặt mua hoặc đưa vào máy ép, thổi, đùn, cán màng hay kéo sợi. Bài viết dưới đây tập trung giải thích các nguyên liệu hạt nhựa thường gặp trong sản xuất công nghiệp, cách phân biệt, ứng dụng và những tiêu chí kiểm soát quan trọng.
Mục lục
1. Nguyên liệu hạt nhựa là gì?
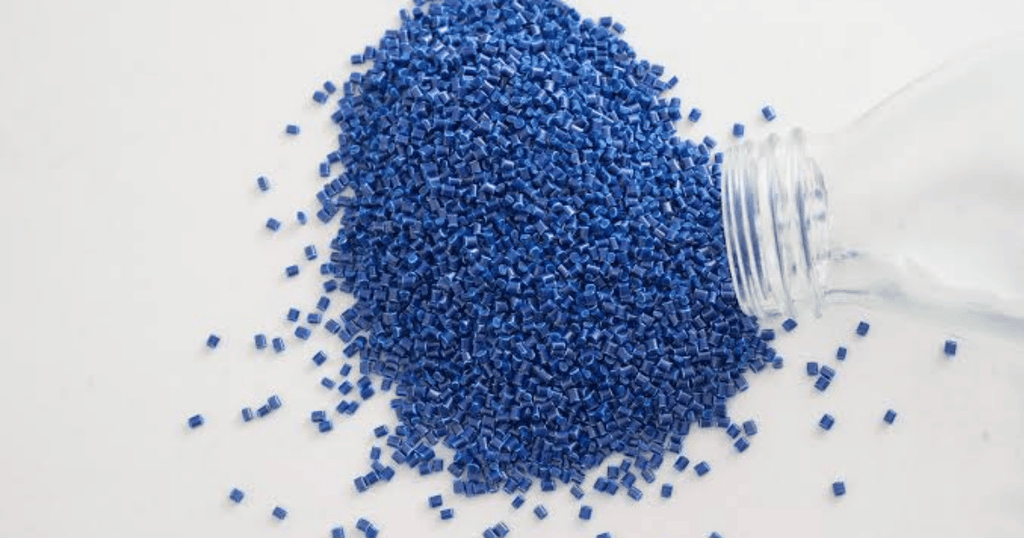
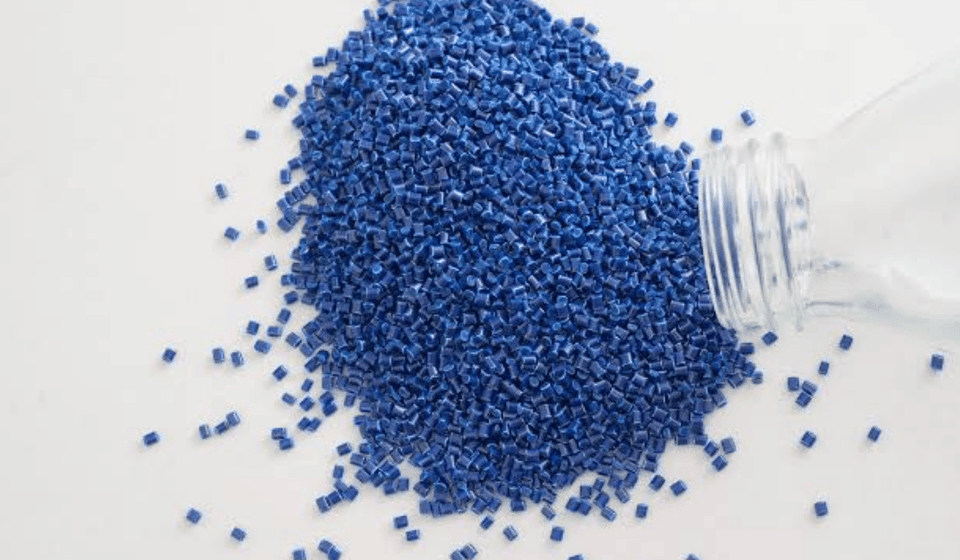
Nguyên liệu hạt nhựa là vật liệu polymer được tạo thành các hạt nhỏ, thường có kích thước tương đối đồng đều, để thuận tiện cho việc vận chuyển, định lượng và cấp liệu vào thiết bị gia công. Khi được gia nhiệt đến trạng thái nóng chảy hoặc mềm hóa phù hợp, hạt nhựa có thể được tạo hình thành màng, chai, can, nắp, khay, ống, sợi, tấm hoặc nhiều sản phẩm kỹ thuật khác.
Thành phần chính của hạt nhựa là polymer nền. Ngoài ra, sản phẩm thương mại có thể chứa chất ổn định nhiệt, chất chống oxy hóa, chất chống tia cực tím, chất bôi trơn, chất tạo màu, chất chống tĩnh điện, chất chống dính, chất độn khoáng hoặc sợi gia cường. Mức độ phối trộn phụ thuộc vào mục đích sử dụng và công nghệ gia công.
Cần phân biệt hạt nhựa với sản phẩm nhựa đã hoàn thiện. Hạt nhựa là đầu vào của quá trình sản xuất; còn túi, chai, màng, ống hay linh kiện là kết quả sau khi vật liệu được nung chảy và định hình. Cũng cần phân biệt polymer với phụ gia: polymer quyết định đặc tính nền, trong khi phụ gia điều chỉnh một số tính năng hoặc khả năng gia công.
2. Các nhóm nguyên liệu hạt nhựa phổ biến
2.1. Hạt nhựa PE
PE, viết đầy đủ là polyethylene, là một trong những vật liệu được sử dụng rộng rãi nhất trong bao bì và sản xuất công nghiệp. PE có ưu điểm nổi bật là nhẹ, dai, chịu ẩm tốt, kháng nhiều loại hóa chất và dễ gia công bằng phương pháp thổi màng, đùn, ép phun hoặc đúc quay. Bề mặt PE có tính chống nước, phù hợp với các sản phẩm cần bảo vệ khỏi hơi ẩm.
PE được chia thành nhiều nhóm theo cấu trúc và mức độ phân nhánh. LDPE thường mềm, dẻo, dễ hàn nhiệt và được dùng cho màng mỏng, túi mềm, lớp phủ hoặc bao bì cần độ uốn. LLDPE có độ dai và khả năng chống đâm thủng tốt, thường xuất hiện trong màng kéo, màng đóng gói và túi công nghiệp. HDPE có độ cứng, độ bền cơ học và khả năng giữ hình dạng cao hơn, thích hợp với chai lọ, can, thùng, nắp, ống và bao bì cứng.
PE không có độ trong quang học cao như PET, đồng thời khả năng cản khí không phải là ưu điểm nổi bật. Vì vậy, nếu sản phẩm cần giữ hương, hạn chế oxy hoặc tạo bề mặt trong suốt cao, PE thường được kết hợp với vật liệu khác hoặc thay bằng polymer phù hợp hơn.
2.2. Hạt nhựa PP
PP, hay polypropylene, có khối lượng nhẹ, độ cứng tương đối cao và khả năng chịu nhiệt tốt hơn nhiều loại PE thông dụng. Vật liệu này thường được dùng cho bao bì thực phẩm, hộp, nắp, thùng nhựa, linh kiện gia dụng, bao dệt, dây đai và các chi tiết cần độ cứng nhưng vẫn giữ trọng lượng thấp.
PP có khả năng chống mỏi tốt, nghĩa là có thể chịu việc đóng mở hoặc gập lặp lại trong một số thiết kế mà ít bị gãy hơn. Đây là lý do PP thường được chọn cho bản lề sống của nắp hộp, nắp bật và các chi tiết cần chuyển động nhiều lần. PP cũng có thể được dùng để sản xuất màng BOPP, trong đó màng được định hướng để cải thiện độ bền kéo, độ trong, độ bóng và khả năng in.
Nhược điểm của PP là có thể giòn hơn ở nhiệt độ thấp và dễ bị ảnh hưởng bởi tia cực tím nếu không được bổ sung chất ổn định phù hợp. Khi lựa chọn PP cho bao bì hoặc sản phẩm ngoài trời, cần xem xét môi trường sử dụng thay vì chỉ dựa vào tên vật liệu.
2.3. Hạt nhựa PET
PET, tức polyethylene terephthalate, thuộc nhóm polyester nhiệt dẻo. PET có độ bền cơ học tốt, độ trong cao, khả năng cản khí và giữ hình dạng tương đối hiệu quả. Vật liệu này được sử dụng phổ biến trong chai nước, chai đồ uống, khay, hộp, màng và dây đai đóng kiện.
Trong sản xuất bao bì, PET có thể được tạo thành phôi rồi thổi thành chai hoặc được kéo định hướng để tạo màng. Màng PET thường đóng vai trò lớp nền trong bao bì ghép nhờ độ bền kéo, độ ổn định kích thước, độ bóng và khả năng chịu nhiệt tương đối tốt. Tuy nhiên, PET thường cần kiểm soát độ ẩm trước khi gia công. Nếu nguyên liệu hút ẩm mà không được sấy đúng điều kiện, polymer có thể bị suy giảm chất lượng trong quá trình nóng chảy, ảnh hưởng đến độ bền và ngoại quan sản phẩm.
PET cứng hơn PE và PP, nhưng không phù hợp với mọi loại bao bì mềm nếu cần độ dẻo hoặc khả năng hàn nhiệt trực tiếp. Trong cấu trúc màng ghép, PET thường làm lớp in hoặc lớp chịu lực, còn lớp hàn thường do PE, CPP hoặc vật liệu chuyên dụng đảm nhiệm.
2.4. Hạt nhựa PVC
PVC là polyvinyl chloride, có thể được sản xuất ở dạng cứng hoặc mềm tùy công thức phối trộn. PVC cứng thường dùng cho ống, tấm, thanh định hình, chai và một số sản phẩm kỹ thuật. PVC mềm có thể dùng cho màng, dây cáp, rèm, ống mềm hoặc các sản phẩm cần tính uốn.
Đặc tính của PVC phụ thuộc nhiều vào hệ phụ gia. Chất hóa dẻo làm vật liệu mềm hơn, trong khi chất ổn định nhiệt giúp hạn chế phân hủy trong quá trình gia công. PVC cần được xử lý nhiệt phù hợp vì có thể phát sinh hiện tượng phân hủy khi gia nhiệt quá mức hoặc lưu trú quá lâu trong thiết bị. Do đó, việc kiểm soát nhiệt độ, thời gian và công thức nguyên liệu có ý nghĩa đặc biệt quan trọng.
PVC có khả năng in, tạo hình và chống ẩm tốt trong nhiều ứng dụng, nhưng không nên mặc định PVC phù hợp với mọi loại bao bì thực phẩm hoặc sản phẩm tiếp xúc trực tiếp với cơ thể. Việc sử dụng phải căn cứ vào công thức cụ thể, yêu cầu pháp lý và mục đích tiếp xúc.
2.5. Hạt nhựa PS và các loại nhựa kỹ thuật
PS, hay polystyrene, có độ cứng, khả năng tạo hình và độ ổn định kích thước khá tốt. PS thông thường có thể dùng cho hộp, khay, chi tiết định hình và sản phẩm dùng một lần. HIPS là PS được cải thiện độ dai nhờ phối trộn với cao su, trong khi EPS là dạng xốp có cấu trúc tế bào, thường dùng để giảm chấn hoặc cách nhiệt.
Bên cạnh các nhựa thông dụng, sản xuất công nghiệp còn sử dụng ABS, PA, PC, POM, PMMA, TPU và nhiều polymer kỹ thuật khác. ABS thường được chọn cho vỏ thiết bị, linh kiện và sản phẩm cần cân bằng giữa độ cứng, độ dai và khả năng gia công. PA có độ bền cơ học và chịu mài mòn tốt nhưng nhạy với độ ẩm. PC có độ trong và khả năng chịu va đập cao. POM có ma sát thấp, phù hợp với chi tiết cơ khí chính xác. PMMA có độ trong và khả năng tạo bề mặt đẹp, còn TPU có tính đàn hồi.
Các loại nhựa kỹ thuật không phải là lựa chọn mặc định cho bao bì thông thường vì giá thành và yêu cầu gia công cao hơn. Chúng được dùng khi sản phẩm cần tính năng mà PE, PP hoặc PET không đáp ứng được, chẳng hạn chịu nhiệt, chịu lực, chống mài mòn, cách điện hoặc ổn định kích thước.
3. Hạt nhựa nguyên sinh, tái sinh và compound khác nhau thế nào?
3.1. Hạt nhựa nguyên sinh
Hạt nhựa nguyên sinh được sản xuất trực tiếp từ quá trình tổng hợp polymer, chưa qua vòng sử dụng và tái chế cơ học. Vật liệu thường có độ ổn định tương đối cao về màu sắc, độ sạch, độ bền và khả năng gia công, nhưng chất lượng thực tế vẫn phụ thuộc vào nhà sản xuất, cấp vật liệu, phụ gia và điều kiện bảo quản.
Hạt nguyên sinh thường được ưu tiên cho sản phẩm yêu cầu ngoại quan cao, tính năng ổn định, tiếp xúc thực phẩm theo quy định áp dụng hoặc yêu cầu kiểm soát nghiêm ngặt về tạp chất. Tuy nhiên, “nguyên sinh” không tự động có nghĩa là phù hợp với mọi ứng dụng. Doanh nghiệp vẫn cần kiểm tra đúng mã sản phẩm, tài liệu kỹ thuật và yêu cầu sử dụng.
3.2. Hạt nhựa tái sinh
Hạt nhựa tái sinh được tạo ra từ phế liệu sản xuất hoặc sản phẩm nhựa sau sử dụng, qua các bước phân loại, nghiền, làm sạch, nấu chảy, lọc và tạo hạt. Chất lượng phụ thuộc mạnh vào nguồn đầu vào, mức độ phân loại, số lần gia nhiệt, độ sạch và công nghệ tái chế.
Hạt tái sinh có thể giúp giảm chi phí và tận dụng dòng vật liệu đã qua sử dụng. Chúng thường phù hợp với bao bì ngoài, pallet, thùng, sản phẩm xây dựng, đồ gia dụng hoặc chi tiết không yêu cầu ngoại quan và tính năng quá cao. Tuy nhiên, độ đồng đều màu, mùi, độ bền và chỉ số chảy có thể biến động hơn hạt nguyên sinh. Với sản phẩm tiếp xúc trực tiếp với thực phẩm hoặc mục đích đặc biệt, cần kiểm tra điều kiện pháp lý và hồ sơ phù hợp trước khi sử dụng.
3.3. Hạt compound và hạt pha phụ gia
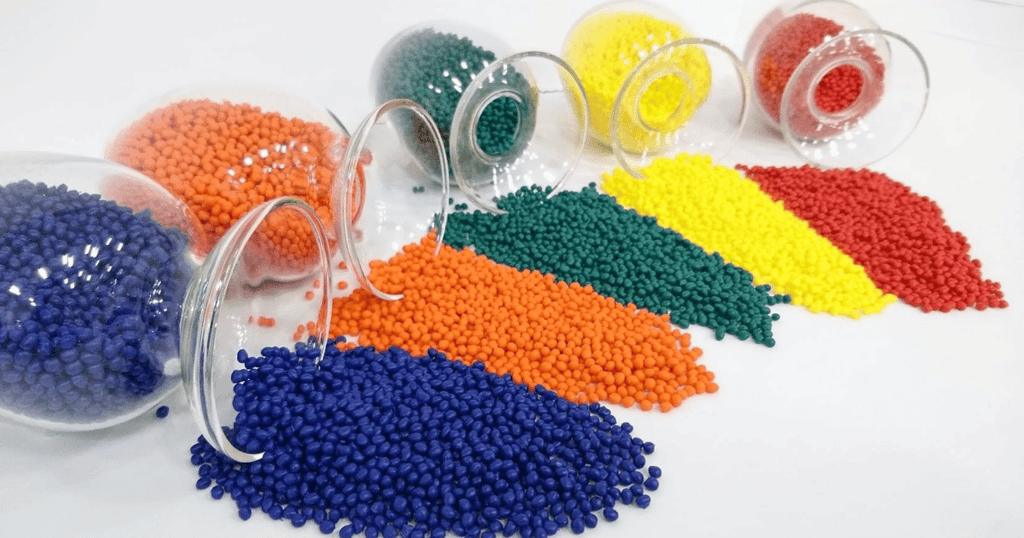
Hạt compound là vật liệu đã được phối trộn polymer nền với phụ gia, chất độn hoặc polymer khác nhằm tạo ra tính năng cụ thể. Ví dụ, hạt màu chứa pigment hoặc masterbatch giúp tạo màu; hạt chống tĩnh điện dùng cho sản phẩm cần giảm tích điện bề mặt; hạt chống tia UV phù hợp hơn với ứng dụng ngoài trời; hạt chứa bột khoáng có thể cải thiện độ cứng hoặc giảm giá thành trong giới hạn thiết kế.
Không nên đánh đồng masterbatch với hạt nhựa nền. Masterbatch có hàm lượng màu hoặc phụ gia cao và thường được phối trộn với polymer nền theo tỷ lệ do nhà cung cấp khuyến nghị. Nếu cấp quá ít, màu hoặc tính năng không đạt; nếu cấp quá nhiều, sản phẩm có thể giảm độ bền, thay đổi độ chảy hoặc gặp lỗi bề mặt.
4. Phân biệt hạt nhựa với giấy, carton và màng nhựa
Trong ngành bao bì, hạt nhựa là nguyên liệu để tạo ra màng hoặc bao bì nhựa, còn giấy và carton là vật liệu dạng tấm được sản xuất từ xơ sợi cellulose. Giấy có ưu điểm về khả năng in, cảm giác tự nhiên và khả năng tái chế trong dòng thu gom phù hợp. Carton dày hơn, có độ cứng và khả năng bảo vệ cơ học tốt, thường dùng cho hộp, thùng và bao bì vận chuyển.
Nhựa thường nổi bật ở khả năng chống ẩm, hàn kín, độ dai và trọng lượng thấp. PE phù hợp với lớp hàn và bao bì mềm; PP phù hợp với màng, bao dệt và hộp cần độ cứng; PET phù hợp với chai, khay hoặc lớp màng có độ bền cao. Giấy và carton phù hợp khi cần bề mặt in rộng, độ cứng hoặc hình ảnh vật liệu giấy, nhưng có thể cần lớp phủ hoặc cấu trúc ghép nếu phải chống ẩm và chống dầu.
Màng nhựa không phải một loại hạt riêng biệt mà là sản phẩm được tạo ra từ hạt nhựa thông qua đùn, thổi hoặc cán. Màng PE, PP, PET, PVC có tính chất khác nhau. OPP là màng polypropylene được định hướng, còn CPP là màng polypropylene đúc; cả hai đều có thể xuất hiện trong bao bì mềm nhưng khác nhau về độ cứng, độ trong, khả năng hàn và đặc tính gia công. Khi chọn bao bì, cần xem xét toàn bộ cấu trúc chứ không chỉ nhìn vào tên một lớp vật liệu.
5. Hạt nhựa được đưa vào sản xuất bằng những phương pháp nào?
Phương pháp gia công phụ thuộc vào loại polymer, thiết kế sản phẩm và yêu cầu năng suất. Với ép phun, hạt nhựa được nung chảy rồi phun vào khuôn để tạo nắp, hộp, linh kiện hoặc chi tiết có hình dạng phức tạp. Ép phun yêu cầu vật liệu có độ chảy phù hợp và phải kiểm soát nhiệt độ, áp suất, tốc độ phun, thời gian làm nguội.
Đùn được dùng để tạo ra sản phẩm liên tục như ống, tấm, thanh, màng hoặc lớp phủ. Hạt nhựa đi qua vùng gia nhiệt và trục vít, sau đó được ép qua đầu khuôn. Với đùn màng, có thể dùng phương pháp thổi để tạo ống màng rồi kéo xẹp hoặc dùng phương pháp cán để tạo màng phẳng.
Thổi chai sử dụng phôi hoặc ống nhựa được gia nhiệt, sau đó dùng khí nén tạo hình theo khuôn. PET thường gặp trong sản xuất chai đồ uống, trong khi HDPE và một số loại PP được dùng cho chai, can hoặc bao bì khác. Đúc quay thích hợp với sản phẩm rỗng kích thước lớn như thùng, bồn hoặc chi tiết có hình dạng đặc biệt; vật liệu thường được nung và phân bố trong khuôn theo chuyển động quay.
Trong sản xuất bao dệt, PP hoặc HDPE được đùn thành sợi hoặc băng dẹt, sau đó dệt thành tấm. Với màng ghép, các lớp vật liệu có thể được ghép bằng keo hoặc đùn phủ để kết hợp độ bền, khả năng in, cản khí và hàn nhiệt. Vì mỗi công nghệ có cửa sổ gia công khác nhau, không nên thay thế hạt nhựa chỉ dựa trên việc hai vật liệu có cùng tên polymer.
6. Tiêu chí lựa chọn nguyên liệu hạt nhựa
Tiêu chí đầu tiên là chức năng sản phẩm. Bao bì cần chống ẩm, chịu va đập, giữ hình dạng, hàn kín, cản khí hay chịu nhiệt? Câu trả lời sẽ định hướng lựa chọn polymer nền. Chẳng hạn, màng túi mềm thường cần PE vì độ dẻo và khả năng hàn; chai trong suốt cần cân nhắc PET; nắp hoặc hộp cần độ cứng có thể dùng PP hoặc HDPE.
Tiêu chí thứ hai là công nghệ và thiết bị. Cùng là PP nhưng cấp dùng cho ép phun có thể không phù hợp với đùn màng. Chỉ số chảy, độ nhớt, độ ổn định nhiệt và dạng sản phẩm cần tương thích với máy. Khi thay đổi mã hạt, doanh nghiệp nên thử nghiệm trên thiết bị thực tế thay vì chỉ dựa vào bảng thông số.
Tiêu chí thứ ba là yêu cầu ngoại quan. Sản phẩm trong suốt, màu sáng, màng mỏng hoặc bề mặt in đẹp cần nguyên liệu có độ sạch và độ ổn định màu tốt. Hạt tái sinh có thể phù hợp với lớp giữa hoặc sản phẩm không yêu cầu cao về ngoại quan, nhưng cần kiểm soát tạp chất, mùi và độ biến động.
Tiêu chí thứ tư là môi trường sử dụng. Sản phẩm ngoài trời cần xem xét khả năng chống tia UV; sản phẩm chứa hóa chất cần đánh giá độ tương thích; sản phẩm chịu nhiệt cần kiểm tra nhiệt độ làm việc và điều kiện tiếp xúc; sản phẩm lạnh cần chú ý nguy cơ giòn. Đối với bao bì thực phẩm, cần xác định vật liệu, phụ gia và cấu trúc có đáp ứng yêu cầu áp dụng hay không.
Cuối cùng là tính kinh tế và nguồn cung. Giá mỗi kilogram không phản ánh toàn bộ chi phí. Hạt có độ ổn định thấp có thể làm tăng phế phẩm, thời gian dừng máy và chi phí kiểm tra. Doanh nghiệp nên đánh giá tổng chi phí trên mỗi sản phẩm đạt chuẩn, khả năng cung ứng ổn định và tính nhất quán giữa các lô.
7. Kiểm tra và bảo quản hạt nhựa
Khi nhập kho, cần đối chiếu tên vật liệu, mã sản phẩm, số lô, khối lượng, tình trạng bao bì và tài liệu kỹ thuật. Bao hạt bị rách, ẩm, bám bẩn hoặc không có thông tin nhận diện nên được cách ly để kiểm tra. Với vật liệu nhạy ẩm như PET, PA và một số polymer kỹ thuật, điều kiện bảo quản và công đoạn sấy có ảnh hưởng trực tiếp đến chất lượng gia công.
Hạt nhựa nên được đặt ở nơi khô, sạch, tránh nắng trực tiếp và tránh nguồn nhiệt. Không nên đặt bao trực tiếp trên nền ẩm. Hạt đã mở bao cần được đóng kín khi chưa sử dụng để hạn chế bụi, hơi ẩm và lẫn tạp chất. Việc quản lý theo nguyên tắc nhập trước dùng trước giúp giảm nguy cơ tồn kho quá lâu.
Các kiểm tra thường gặp gồm ngoại quan, màu sắc, độ ẩm, độ chảy, khối lượng riêng, độ bền kéo hoặc các chỉ tiêu khác tùy loại vật liệu. Không phải nhà máy nào cũng cần đo toàn bộ chỉ tiêu cho từng lô, nhưng cần xây dựng kế hoạch kiểm soát phù hợp với mức độ quan trọng của sản phẩm. Mẫu đối chứng từ lô đạt trước đó cũng hữu ích khi đánh giá sự thay đổi về màu, mùi, độ chảy hoặc bề mặt.
Việc sấy hạt phải tuân theo hướng dẫn của nhà cung cấp. Sấy thiếu có thể gây bọt, bạc màu, giảm độ bền hoặc vệt trên bề mặt; sấy quá lâu hoặc ở nhiệt độ không phù hợp lại có thể làm biến đổi vật liệu. Đối với hạt tái sinh, cần kiểm tra kỹ hơn vì độ ẩm, tạp chất và sự dao động giữa các lô thường lớn hơn.
8. Một số lỗi thường gặp khi sử dụng hạt nhựa
- Chọn sai cấp vật liệu: dùng hạt cho ép phun để chạy màng hoặc dùng polymer có độ cứng cao cho sản phẩm cần hàn mềm có thể làm giảm năng suất và chất lượng.
- Trộn lẫn các loại nhựa không tương thích: PE, PP, PET và PVC có đặc tính nóng chảy khác nhau. Việc lẫn vật liệu có thể gây đốm, gel, giảm độ bền hoặc tắc lưới lọc.
- Không kiểm soát độ ẩm: vật liệu hút ẩm nhưng không được sấy đúng cách thường tạo bọt, vệt bạc hoặc giảm tính năng cơ học.
- Lạm dụng hạt tái sinh: tăng tỷ lệ tái sinh mà không thử nghiệm có thể làm thay đổi màu, mùi, độ chảy và độ dai của sản phẩm.
- Phối màu không đúng tỷ lệ: masterbatch không tương thích hoặc dùng sai tỷ lệ có thể gây loang màu, giảm độ bền và làm bề mặt không ổn định.
- Chỉ dựa vào giá mua: hạt rẻ nhưng tạo nhiều phế phẩm hoặc cần điều chỉnh máy liên tục có thể làm chi phí thực tế cao hơn.
9. Cách xây dựng danh mục nguyên liệu phù hợp
Doanh nghiệp nên lập danh mục theo từng nhóm sản phẩm và công nghệ, thay vì chỉ ghi tên chung như “hạt nhựa trắng” hoặc “hạt nhựa trong”. Mỗi mã nguyên liệu nên có tên polymer, cấp gia công, màu, tỷ lệ phụ gia nếu có, nguồn cung, yêu cầu bảo quản và sản phẩm được phép sử dụng.
Với bao bì nhiều lớp, cần xác định vai trò của từng lớp: lớp ngoài ưu tiên độ bền và khả năng in; lớp giữa có thể tăng độ cản hoặc độ cứng; lớp trong cần đáp ứng khả năng hàn và tương thích với sản phẩm. Cách tiếp cận này giúp tránh yêu cầu một loại nhựa phải đồng thời đáp ứng mọi chức năng.
Trước khi thay thế nhà cung cấp hoặc chuyển từ nguyên sinh sang tái sinh, nên tiến hành thử nghiệm có kiểm soát. Các yếu tố cần theo dõi gồm điều kiện sấy, nhiệt độ vùng gia nhiệt, áp suất, tốc độ máy, tỷ lệ phế phẩm, độ ổn định kích thước, ngoại quan và độ bền của sản phẩm. Kết quả nên được ghi nhận theo từng lô để có cơ sở điều chỉnh.
Đối với doanh nghiệp sản xuất bao bì, việc nắm được phân loại hạt nhựa theo cấu trúc và phương pháp gia công sẽ giúp trao đổi chính xác hơn với nhà cung cấp, bộ phận kỹ thuật và khách hàng. Tuy nhiên, phân loại lý thuyết vẫn cần được kiểm chứng bằng tài liệu kỹ thuật và thử nghiệm trên dây chuyền thực tế.
10. Kết luận
Nguyên liệu hạt nhựa trong sản xuất công nghiệp gồm nhiều nhóm, từ PE, PP, PET, PVC, PS đến các polymer kỹ thuật như ABS, PA, PC và POM. Mỗi loại có ưu điểm, giới hạn và phạm vi gia công riêng; đồng thời chất lượng còn phụ thuộc vào dạng nguyên sinh, tái sinh, compound và hệ phụ gia đi kèm.
Lựa chọn đúng không chỉ là chọn loại nhựa có giá phù hợp mà phải đồng thời xem xét chức năng sản phẩm, công nghệ tạo hình, yêu cầu ngoại quan, môi trường sử dụng, an toàn tiếp xúc và khả năng kiểm soát lô hàng. Khi quản lý tốt từ khâu nhận diện, bảo quản, sấy, phối trộn đến thử nghiệm thay thế, doanh nghiệp có thể giảm lỗi sản xuất và tạo ra sản phẩm ổn định hơn.
Bài viết liên quan